
 Español

Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-09-07 Origen:Sitio


La falta de coincidencia entre los materiales de embalaje y la tecnología de sellado provoca directamente microfugas, defectos estéticos y tiempos de inactividad inaceptables. No se puede simplemente meter un producto en un tubo y esperar que el sello se mantenga bajo presión. Requiere una alineación mecánica precisa entre el contenedor y la máquina.
Los entornos de producción están cambiando rápidamente en todas las industrias hoy en día. Ya sea que esté ampliando una línea de cremas cosméticas o actualizando una operación de pastas farmacéuticas, las propiedades físicas de sus tubos dictan sus requisitos mecánicos. Pasar por alto estas limitaciones de materiales comprometerá la integridad del producto y descarrilará sus programas de producción.
Esta guía proporciona un marco estricto basado en evidencia para evaluar equipos según el material del tubo, las limitaciones operativas y el cumplimiento de la industria. Exploraremos cómo el comportamiento del material influye en la elección de maquinaria y destacaremos criterios de evaluación críticos. Aprenderá exactamente cómo alinear su estrategia de embalaje con la tecnología de automatización adecuada.
El material dicta la mecánica: el plástico se basa en la fusión térmica/ultrasónica; El aluminio se basa en una deformación mecánica precisa (plegado).
Combinación tecnológica: una máquina llenadora de tubos de plástico ultrasónica se destaca para productos que contaminan el área del sello, mientras que el aire caliente sigue siendo el estándar para grandes volúmenes.
Asignación de capital: Las máquinas dedicadas a un solo material ofrecen mayor confiabilidad y velocidad en comparación con las 'máquinas combinadas', que a menudo ocultan costos ocultos en los cambios de herramientas.
El cumplimiento es lo primero: las aplicaciones farmacéuticas y cosméticas requieren una evaluación estricta del diseño sanitario, el llenado sin espacios vacíos y la integridad del sello verificable.
Los fabricantes suelen cometer un error crítico al principio del proceso de adquisición. Priorizan la velocidad de la máquina sobre la compatibilidad del material. Esta desconexión provoca inevitablemente graves cuellos de botella en la producción. Debe comprender los comportamientos físicos fundamentales de su embalaje antes de revisar las especificaciones del equipo.
Los tubos de plástico y laminado exhiben una característica estructural única conocida como "efecto memoria". Cuando los aprietas, intentan volver a su forma cilíndrica original. Esta presión constante hacia afuera exige una fusión estructural en el extremo de la cola. Debes fundir las capas de polímero para superar esta resistencia de forma permanente.
El aluminio se comporta de manera completamente diferente. Posee características de "plegado muerto". Una vez que doblas el aluminio, permanece doblado. No intenta expandirse nuevamente a su forma anterior. Por lo tanto, el procesamiento de contenedores metálicos requiere mecanismos de plegado de precisión. Debes deformar el metal mecánicamente sin fracturar su estructura.
El uso de cabezales de sellado inadecuados genera consecuencias financieras desastrosas. Si se aplica una presión mecánica intensa a los plásticos, se partirán. Si se aplica calor excesivo a los polímeros, se quema el embalaje y se arruina la estética. Por el contrario, el uso de mordazas de engarce mal calibradas sobre metal puede agrietar los revestimientos internos de epoxi. Esto expone el metal en bruto a su producto, comprometiendo inmediatamente la barrera y provocando retiradas del mercado.
Las altas tasas de desperdicio agotan rápidamente la rentabilidad. Más allá de los materiales desperdiciados, la maquinaria desalineada obliga a los operadores a detener las líneas constantemente. El tiempo de inactividad no planificado destruye la eficiencia operativa.
Los compradores deben establecer un requisito básico estricto antes de contactar a los proveedores. Es necesario definir tres parámetros críticos:
Material dominante: Identifique si su instalación utiliza 80% plástico o 80% aluminio.
Perfil de viscosidad: determine si su producto es una pasta espesa, un gel aireado o un líquido fino.
Rendimiento diario: calcule las unidades necesarias por minuto durante los turnos de máxima producción.
Una vez que defina estos factores, podrá hacer coincidir de manera efectiva su realidad operativa con las soluciones mecánicas correctas.
El procesamiento de polímeros exige un alto control térmico. Su principal desafío es lograr un sello hermético y estéticamente limpio sin degradar el diseño exterior del tubo ni las capas de barrera internas. Si la temperatura fluctúa, corre el riesgo de que las costuras se debiliten o que el plástico derretido se pegue a las mandíbulas de la máquina.
El sellado con aire caliente representa el estándar de la industria para el procesamiento de polímeros de gran volumen. Es altamente confiable para producciones consistentes.
Cómo funciona: La máquina inserta boquillas internas directamente en el extremo abierto del tubo. Estas boquillas lanzan aire caliente y calientan la pared de plástico de adentro hacia afuera. Una vez que el interior alcanza un estado fundido, las mandíbulas enfriadas externas cierran los extremos. Las frías mandíbulas fijan instantáneamente el plástico, creando una fusión sólida.
Ideal para: este método funciona muy bien para líneas de cosméticos y cuidado personal de alta velocidad. Ofrece rizos limpios y uniformes. Los sistemas de aire caliente dominan las instalaciones que producen champús, lociones y cremas estándar.
Ciertos productos hacen que los métodos de aire caliente sean ineficaces. Cuando se manejan formulaciones difíciles, se debe recurrir a tecnología especializada. La implementación de una máquina llenadora de tubos de plástico por ultrasonidos resuelve muchos desafíos complejos de envasado.
Cómo funciona: a diferencia de los sistemas de aire caliente, la tecnología ultrasónica se basa en vibraciones mecánicas de alta frecuencia. Una herramienta acústica, llamada bocina, presiona contra el plástico. La fricción genera calor localizado exactamente en la línea de sellado. Funde el material instantáneamente sin necesidad de elementos calefactores externos.
Criterios de evaluación: este enfoque sobresale cuando se trata de productos muy viscosos, pastas o líquidos ligeros que corren el riesgo de salpicar. Si un producto salpica la zona del sello durante la dosificación, las mordazas de aire caliente no lograrán fusionar el plástico contaminado. La fricción ultrasónica hace vibrar físicamente los contaminantes fuera del área del sello antes de derretir el polímero. Además, funciona a temperaturas ambiente más bajas. Esto evita que las formulaciones de productos sensibles al calor se degraden durante el proceso de cierre final.
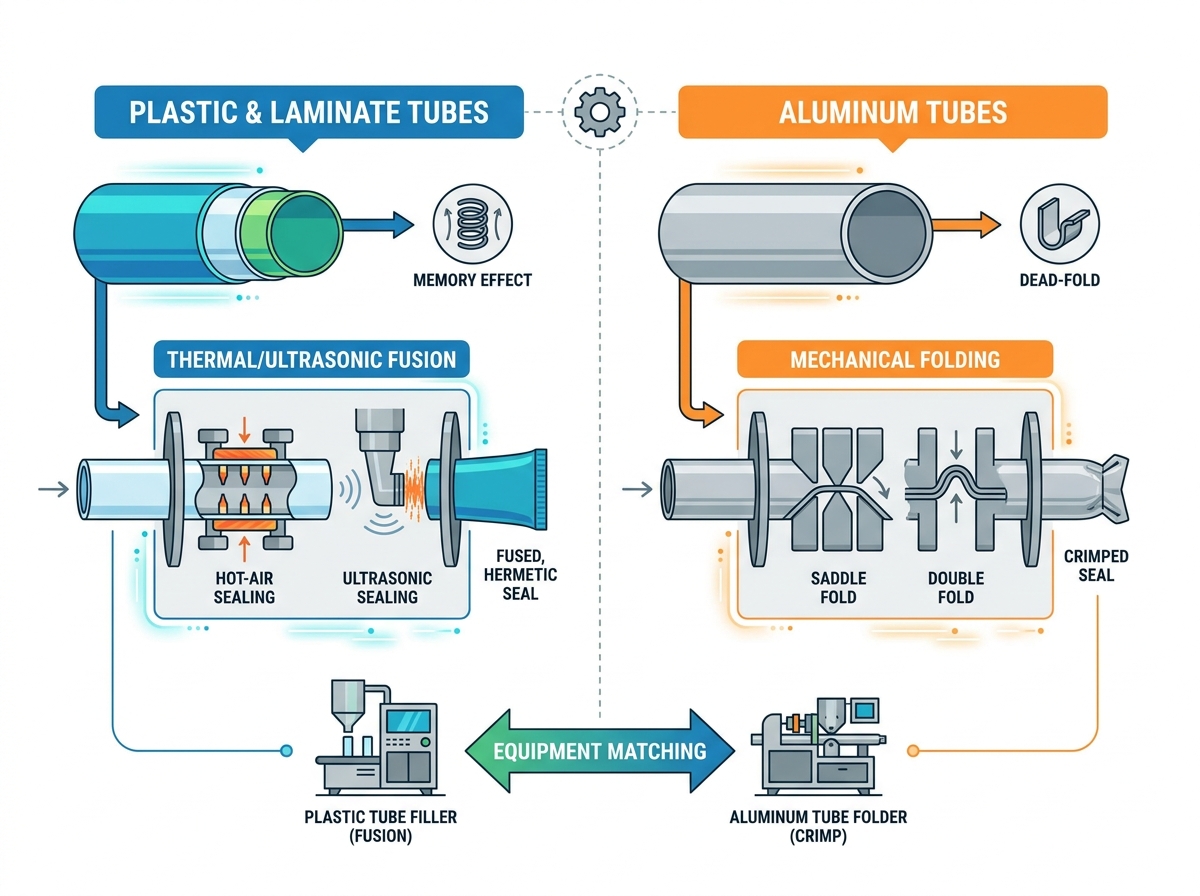
Los envases metálicos requieren una filosofía mecánica completamente diferente. Su desafío principal pasa del control térmico a la fuerza mecánica. Debe crear una cerradura mecánica segura sin estresar el metal ni dañar los revestimientos protectores internos.
No se pueden sellar con calor recipientes metálicos. En su lugar, necesita estaciones de formación de alta resistencia. Una máquina llenadora de tubos de aluminio exclusiva proporciona la inmensa rigidez física necesaria para doblar el metal de forma limpia.
Tipos de plegado: Debes evaluar el equipo en función de su capacidad de plegado. Diferentes productos requieren diferentes fuerzas de barrera. Los patrones de plegado típicos incluyen:
Plegado en silla de montar: Un engarzado superior e inferior básico adecuado para bienes de consumo estándar.
Doble pliegue: una envoltura más ajustada y segura que se utiliza para pinturas y cosméticos de uso diario.
Triple Fold: La cerradura mecánica más segura disponible. Se trata de tres curvas distintas.
Aplicación industrial: El triple pliegue domina los ungüentos farmacéuticos, los productos químicos agresivos y los adhesivos industriales. Estos productos reactivos requieren barreras absolutas contra el oxígeno y la humedad. Un triple pliegue impecable garantiza la estabilidad del producto durante una larga vida útil.
El procesamiento del aluminio no deja lugar a errores de calibración. Resalte la necesidad de codificación precisa y mordazas de engarzado. Si las mandíbulas tienen bordes afilados o dientes desalineados, perforarán el material. Incluso una lágrima microscópica arruina el recipiente.
Estas máquinas requieren una rigidez mecánica mucho mayor en las estaciones de plegado en comparación con las selladoras de plástico. Si el marco de la máquina se flexiona durante el proceso de plegado, el engarce será desigual. Los engarzados desiguales provocan directamente fugas catastróficas durante el transporte.
Una vez que combine la tecnología central con su material, debe evaluar las características operativas más amplias. La evaluación de máquinas comerciales de llenado y sellado de tubos implica analizar los niveles de automatización, la dinámica de la bomba y los estándares de cumplimiento.
Debe evaluar las opciones semiautomáticas frente a las totalmente automáticas en función de las limitaciones de mano de obra y las necesidades de volumen. Los modelos semiautomáticos requieren carga manual de tubos. Un operador coloca físicamente contenedores vacíos en los discos. Esto funciona bien para ejecuciones piloto o lotes pequeños especializados.
Los sistemas completamente automáticos utilizan mecanismos de alimentación robóticos. Cuentan con tolvas, sensores de orientación y cargadores automáticos. Funcionan a velocidades mucho más altas y eliminan el error humano. Si sus costos laborales son altos, la automatización total proporciona retornos operativos rápidos.
Tabla: Comparación de automatización de equipos
Característica | Máquinas semiautomáticas | Máquinas completamente automáticas |
|---|---|---|
Carga de tubos | Colocación manual del operador | Alimentación por tolva robótica |
Orientación | Se necesita ajuste manual | Alineación automática fotoeléctrica |
Velocidad típica | 10 a 30 unidades por minuto | 60 a 120+ unidades por minuto |
Intensidad Laboral | Alto (requiere operador dedicado) | Bajo (requiere monitoreo ocasional) |
Mejor aplicación | Líneas de inicio, lotes estacionales | Producción continua de gran volumen |
La reología de su producto dicta la selección de la bomba. Debe asegurarse de que el sistema de bomba de la máquina coincida perfectamente con el producto. El uso de la bomba incorrecta provoca residuos, donde el producto gotea sobre el área del sello. También introduce burbujas de aire en la formulación.
Para pastas espesas y ungüentos pesados, las bombas de pistón proporcionan una precisión volumétrica excepcional. Empujan con fuerza los materiales densos. Para cremas aireadas o líquidos ligeros, las bombas de válvula rotativa o las bombas de engranajes ofrecen una dosificación más suave. La dosificación precisa evita el desperdicio de producto y mantiene limpia la zona de sellado.
Para la fabricación de productos farmacéuticos y cosméticos de alta gama, el diseño sanitario no es negociable. Debe evaluar la preparación de la máquina para las Buenas Prácticas de Manufactura (GMP). Busque piezas de contacto de acero inoxidable 316L.
Evalúe las capacidades de limpieza in situ (CIP) y esterilización in situ (SIP). La tubería interna debe drenar completamente. Inspeccione los planos en busca de patas muertas o puntos de captura microbiana. Si una máquina atrapa residuos, provocará contaminación cruzada entre lotes.
La producción moderna requiere sensores de control de calidad robustos. Examinar la inclusión de sensores de registro de marcas. Estos sensores leen la marca del ojo impresa en el tubo, asegurando que la obra de arte mire en la dirección correcta antes de sellar.
Además, exigir sistemas de rechazo automatizados. Si un sensor detecta un contenedor desalineado, un sello abierto o un peso de llenado incorrecto, la máquina debe expulsar automáticamente la unidad. Debería desviar las unidades defectuosas a un contenedor de rechazo sin detener toda la línea de producción.
Los fabricantes de equipos comercializan con frecuencia sistemas híbridos. Estas máquinas prometen manejar tanto el calentamiento de plástico como el plegado de aluminio en un solo marco. Si bien son atractivos en teoría, presentan importantes obstáculos operativos.
Debe abordar con cuidado la tentación de comprar estas plataformas versátiles. Las máquinas combinadas parecen un compromiso perfecto. Sin embargo, obligan a hacer concesiones tanto en la rigidez mecánica como en la precisión térmica. El marco debe albergar simultáneamente voluminosas estaciones de plegado y complejos colectores de aire caliente. Esto a menudo resulta en una huella mecánica estrecha que es difícil de mantener.
Debe reconocer la realidad de los tiempos de cambio. Cambiar una línea de plástico a aluminio lleva horas. Los técnicos deben retirar las boquillas de aire caliente. Deben instalar y calibrar estaciones de plegado mecánico pesado. Deben realinear todas las mordazas de engarce.
Además, considere el costo de las herramientas secundarias. Se necesitan diferentes discos de transporte para distintos diámetros de tubo y materiales. El almacenamiento, el mantenimiento y el intercambio de estas piezas pesadas agotan los recursos laborales. Los cambios frecuentes reducen drásticamente el rendimiento diario efectivo.
Las configuraciones multiformato exigen mayores recursos de las instalaciones. Las estaciones de aire caliente requieren cargas eléctricas importantes para los elementos calefactores. También requieren sistemas robustos de compresión de aire para accionar las boquillas y las mandíbulas de enfriamiento. Su instalación debe soportar estas cargas máximas. Además, las curvas de formación de los operadores aumentan drásticamente. Su personal debe dominar dos filosofías de sellado completamente diferentes.
Siga una regla general estricta. Si su programa de producción está dedicado en un 80% o más a un material, compre equipos dedicados a un solo material. Una máquina dedicada funciona más rápido, se avería menos y requiere cambios mínimos.
Sólo debe buscar máquinas combinadas para entornos de fabricación por contrato o de embalaje conjunto. En esos escenarios específicos, la flexibilidad extrema y la capacidad de ganar diversos contratos con clientes superan la necesidad de un rendimiento máximo sostenido.
Elegir el equipo correcto une los límites físicos de su empaque con la viscosidad de su formulación. Alinea las capacidades mecánicas con las estrictas demandas de cumplimiento de su industria. El plástico requiere una gestión térmica precisa o una fusión ultrasónica. El aluminio exige una deformación mecánica rígida e impecable.
Tome estos siguientes pasos prácticos antes de finalizar cualquier adquisición:
Audite sus materiales: documente sus sustratos de embalaje primario y defina estrictamente sus velocidades de producción objetivo.
Analice su viscosidad: haga coincidir la dinámica de sus fluidos con la tecnología correcta de pistón o bomba rotativa para evitar errores de dosificación.
Exija una prueba de aceptación en fábrica (FAT): nunca compre una máquina basándose en un folleto. Exija al proveedor que ejecute exactamente sus contenedores vacíos y productos a granel en sus instalaciones.
Verifique el cumplimiento: asegúrese de que todas las piezas de contacto cumplan con las regulaciones industriales específicas con respecto a la limpieza CIP/SIP.
R: Sí, existen máquinas combinadas. Sin embargo, requieren un tiempo de inactividad significativo para cambiar los elementos calefactores de aire caliente por mordazas plegables mecánicas. También exigen herramientas secundarias extensas y discos personalizados. Los recomendamos sólo para empaquetadores contratados que necesitan flexibilidad extrema, no para líneas de producción dedicadas de gran volumen.
R: El sellado con aire caliente es el mejor método para la mayoría de las cremas cosméticas. Proporciona altas velocidades de línea y rizos hermosos y uniformes. Sin embargo, si su crema es muy viscosa y corre el riesgo de salpicar el área del sello, el sellado ultrasónico es superior porque elimina los contaminantes mediante vibración antes de la fusión.
R: La viscosidad determina directamente el sistema de bomba que necesita. Las pastas espesas y los ungüentos pesados requieren bombas de pistón robustas para empujar el material denso con precisión. Por el contrario, los fluidos ligeros o geles aireados se procesan mejor a través de bombas de engranajes o válvulas rotativas, que evitan la aireación y los residuos del producto.
R: Las plegadoras de aluminio requieren una calibración de alineación estricta y frecuente. Debe inspeccionar periódicamente las mordazas de engarce para detectar fatiga del metal, bordes afilados o desgaste excesivo. Las mordazas desalineadas o desgastadas perforarán el metal o agrietarán el revestimiento interno de epoxi, comprometiendo la barrera del producto.
