
 Español

Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-10-04 Origen:Sitio


La falla del sello del tubo representa mucho más que una molestia mecánica menor. Se pierden ingresos críticos cada vez que un tubo tiene una fuga en la línea o en tránsito. Los sellos poco confiables provocan altas tasas de desperdicio, devoluciones de cargos en el comercio minorista, integridad comprometida del producto y daños graves a la marca.
Debemos afrontar la realidad de la producción diaria. Incluso las líneas de producción de primer nivel experimentan desviaciones con el tiempo. Los factores ambientales, las variaciones sutiles en los lotes de materiales y las inconsistencias de los operadores contribuyen a las tasas de fallas repentinas.
Esta guía proporciona a los gerentes de planta e ingenieros de embalaje una lista de verificación de diagnóstico estructurada. Aprenderá a identificar las causas fundamentales exactas de las goteras en el piso. Establecemos criterios claros que le ayudan a decidir cuándo calibrar el equipo existente y cuándo tiene sentido realizar una actualización.
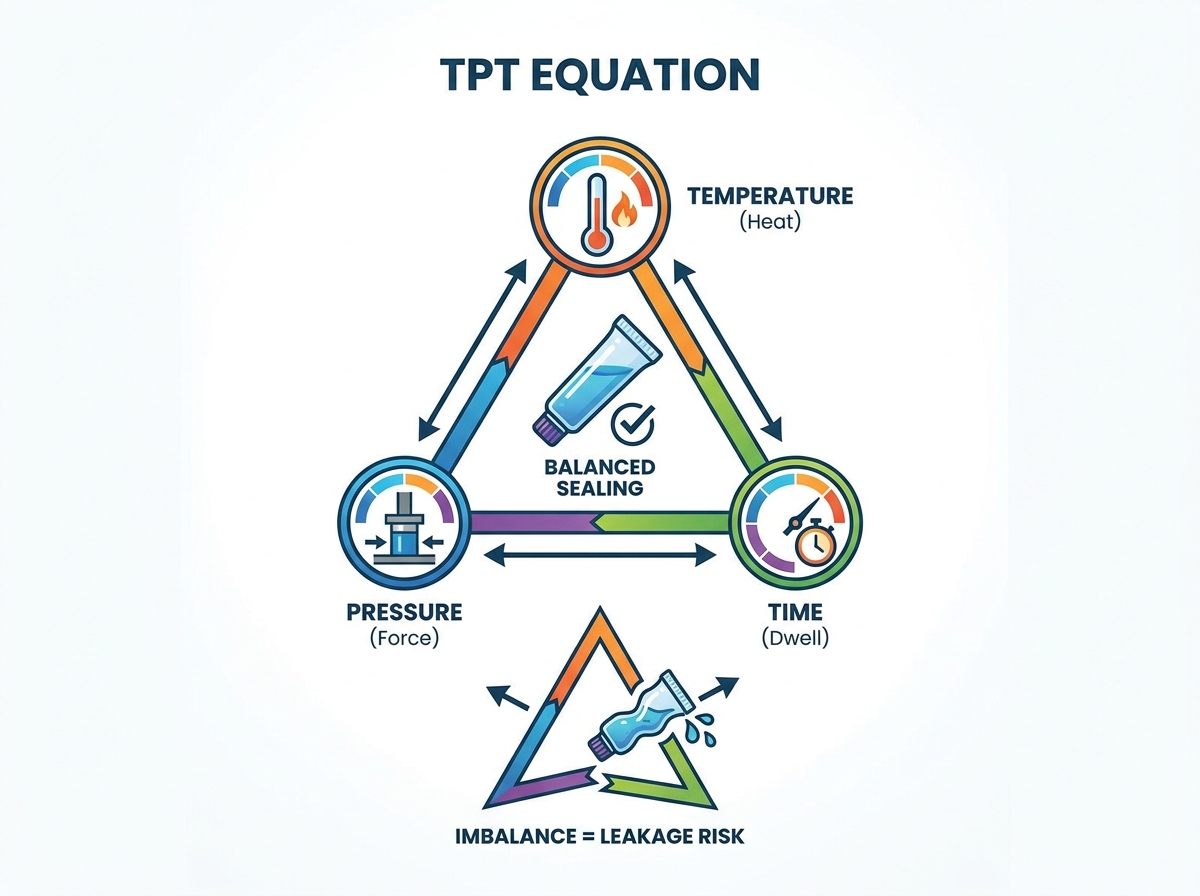
La mayoría de las fugas en los sellos de cola se deben a un desequilibrio en la ecuación Temperatura-Presión-Tiempo (TPT) o a un desajuste fundamental entre el material del tubo y la tecnología de sellado.
Una auditoría estructurada "Detectar-Prevenir-Corregir" (DPC) minimiza el tiempo de inactividad del diagnóstico y estandariza las respuestas del operador.
Los equipos antiguos a menudo tienen dificultades para mantener las estrictas tolerancias requeridas para los tubos laminados modernos, lo que hace que la evaluación de métodos alternativos de sellado de tubos sea un paso necesario para las operaciones de escalado.
La actualización a tecnologías avanzadas requiere sopesar el gasto de capital inicial con las ganancias de OEE (efectividad general del equipo) a largo plazo y la reducción de desechos.
Los operadores deben tratar los síntomas visuales como pistas de diagnóstico. Un sello fallido rara vez ocurre de forma aleatoria. Deja evidencia física detrás. Puede leer esta evidencia para determinar exactamente qué parámetro mecánico se salió de las especificaciones. La implementación de una metodología "Detectar-Prevenir-Corregir" (DPC) comienza aquí mismo.
A continuación se detallan los cuatro defectos visuales más comunes. Describimos lo que cada síntoma le dice sobre la configuración de su máquina.
Marcas de quemaduras o ampollas: este defecto parece quemaduras marrones o burbujas en la superficie del plástico. Indica calor excesivo o tiempo de permanencia prolongado. El polímero plástico se degrada en lugar de fundirse limpiamente. Este síntoma a menudo indica controles térmicos obsoletos en equipos heredados. Los termostatos más antiguos no logran regular los picos de temperatura de manera efectiva.
Sellos incompletos o 'fríos' (fácil despegar): Los operadores pueden separar fácilmente estos sellos con la mano. Las capas internas nunca se unieron. Esto indica una temperatura insuficiente o una presión de mandíbula inadecuada. También ocurre si las velocidades de la línea exceden la capacidad de recuperación térmica de la máquina. El elemento calefactor simplemente se enfría demasiado rápido entre ciclos.
Engarzado asimétrico o arrugado: Verá líneas desiguales o plástico doblado en el área del engarzado. Esto indica un problema de alineación mecánica más que térmico. Suele deberse a mecanismos inadecuados de orientación del tubo. Las copas de sujeción desgastadas o la presión desigual de las mordazas de sellado también provocan arrugas. Las mandíbulas aprietan de manera desigual, deformando el material.
Producto atrapado en el sello (contaminación): Notará líquido o pasta atrapada dentro del borde sellado. Esto a menudo causa el llenado excesivo del tubo. Una altura inadecuada de la boquilla o un mecanismo antigoteo defectuoso también dejan residuos de producto en las paredes internas. El termosellado tradicional falla inmediatamente si el producto contamina el área del sello. El aceite o el agua impiden que los polímeros se fusionen.
Capacite a sus operadores de línea para que reconozcan exactamente estos defectos. Deberían detener la fila inmediatamente cuando aparezcan. Adivinar los ajustes sólo aumenta el desperdicio de chatarra.
Una vez que identifique el síntoma visual, debe auditar la máquina sistemáticamente. Las máquinas modernas de llenado y sellado de tubos se basan en una interacción precisa entre varios mecanismos. No se puede ajustar una variable sin afectar a las demás.
Todo termosellado exitoso requiere un equilibrio dentro del triángulo Temperatura-Presión-Tiempo (TPT). Si baja la temperatura, normalmente deberá aumentar el tiempo de permanencia o la presión para lograr la misma unión. Debe auditar sistemáticamente estos tres parámetros críticos.
Primero, verifique la temperatura real en la superficie de la mandíbula usando un pirómetro externo. No confíe únicamente en la lectura digital del panel de control. En segundo lugar, mida la presión aplicada por los cilindros neumáticos. Finalmente, verifique el tiempo de permanencia. El tiempo de permanencia es la fracción exacta de segundo que las mandíbulas permanecen cerradas. Asegúrese de que coincida con las especificaciones del fabricante del material.
Muchas instalaciones ignoran el ciclo de enfriamiento. Este es un error común. La fase de enfriamiento establece la memoria plástica. Si suelta el tubo antes de que el polímero se vuelva a solidificar, el sello se deformará o se abrirá bajo tensión.
Debe verificar todo el circuito de enfriamiento. Verifique los caudales de agua a través del bloque de enfriamiento. Verifique que las temperaturas más frías se mantengan constantes durante los meses pico de verano. Asegúrese de que las mordazas de enfriamiento hagan contacto completo y plano con la cola del tubo caliente.
Las piezas consumibles se degradan lentamente. Los operadores a menudo compensan aumentando el calor o la presión, lo que enmascara el problema real. Revise esta mini lista de verificación semanalmente:
Inspeccione los elementos calefactores en busca de puntos fríos utilizando una cámara térmica.
Verifique la precisión del termopar calibrándolo con una sonda externa certificada.
Evaluar las caídas de presión del cilindro neumático. Escuche si hay fugas de aire alrededor de las válvulas.
Examine los revestimientos de silicona o teflón de las mordazas de sellado en busca de desgarros o acumulaciones.
La recalibración manual depende en gran medida de la habilidad del operador. Algunos operadores poseen una "sensación" de la máquina. Sin embargo, este conocimiento tribal perjudica la coherencia a largo plazo. Si se requiere una recalibración diaria, el equipo carece de la estabilidad necesaria para una producción confiable. Los ajustes constantes significan que las líneas de base mecánicas se han desviado sin posibilidad de reparación.
A veces la máquina funciona perfectamente. El problema está en los materiales. No se puede forzar un método incompatible para sellar perfectamente un material complejo. Es necesario evaluar métodos alternativos de sellado de tubos cuando cambian las especificaciones de embalaje.
Los distintos materiales absorben el calor de forma diferente. Los laminados se comportan de manera diferente a los plásticos monocapa. Debe alinear su hardware con su embalaje.
Matriz de mapeo de material a tecnología
Material del tubo | Tecnología de sellado óptima | Riesgos y desafíos conocidos |
|---|---|---|
PE monocapa (Polietileno) | Sellado de aire caliente | Propenso a formar ampollas si el flujo de aire es demasiado lento. |
PBL (Laminado de Barrera Plástica) | Aire Caliente o Ultrasónico | Requiere un control preciso de la temperatura para evitar la delaminación. |
ABL (Laminado de barrera de aluminio) | Alta frecuencia/mandíbulas calientes | El calor radiante puede dañar fácilmente las impresiones cosméticas exteriores. |
Aluminio puro | Plegado y engarzado mecánico | Fatiga del metal. No se puede termosellar. |
El sellado con aire caliente representa el estándar de la industria para la mayoría de los plásticos monocapa. Se basa en el calentamiento interno de la boquilla. Una ráfaga de aire caliente derrite el interior del tubo justo antes de que las mandíbulas lo cierren. Este método es muy eficaz pero muy sensible a la temperatura ambiente. Requiere un control preciso del flujo de aire. Si la humedad o la temperatura de fábrica fluctúan, debe ajustar la presión del aire.
Las mandíbulas calientes ofrecen un enfoque más tradicional. Las mordazas de metal sólido se calientan y presionan directamente contra el exterior del tubo. El calor viaja a través de la pared del tubo para derretir la capa interior. Sin embargo, este calor radiante conlleva un riesgo importante. Puede dañar fácilmente las formulaciones sensibles dentro del tubo. También rutinariamente derrite o mancha acabados cosméticos en el exterior del tubo.
Muchas empresas sufren picos repentinos de fugas sin cambiar la configuración de sus máquinas. ¿Por qué? Hicieron la transición a tubos laminados sostenibles o más delgados sin actualizar su hardware de sellado. Los plásticos ecológicos tienen ventanas de fusión notoriamente estrechas. Un sistema de mandíbula caliente heredado simplemente no puede reaccionar lo suficientemente rápido para sellar limpiamente estos laminados modernos. Este desajuste genera enormes cantidades de residuos.
Si lucha constantemente contra las discrepancias de materiales y la contaminación del producto, los métodos térmicos estándar pueden quedar obsoletos para su línea. Es hora de buscar alternativas avanzadas. La máquina llenadora de tubos por ultrasonidos resuelve varios dolores de cabeza persistentes que se encuentran en los envases tradicionales.
Debe enmarcar esta actualización como una solución para problemas específicos y de alto riesgo. ¿Envasa productos muy viscosos como ungüentos espesos o cremas espesas? Estos fluidos a menudo se acumulan a lo largo de la boquilla y contaminan el área del sello. ¿Procesa formulaciones sensibles a la temperatura como cosméticos activos o productos farmacéuticos? Las mandíbulas calientes pueden degradar estos compuestos. Si responde afirmativamente a estas preguntas, la tecnología ultrasónica se vuelve muy atractiva.
La soldadura ultrasónica ignora por completo los límites tradicionales del triángulo TPT. No utiliza calor radiante externo. En cambio, genera calor mediante fricción molecular de alta frecuencia directamente dentro del área del sello. Una herramienta acústica (la bocina) vibra contra un yunque miles de veces por segundo.
Esta fricción interna derrite las capas de plástico en milisegundos. Debido a que vibra tan intensamente, en realidad empuja los contaminantes exteriores, como pastas o aceites, fuera de la zona del sello antes de que el plástico se funda. Además, no requiere absolutamente ningún tiempo de calentamiento. Lo enciendes y funciona al instante.
Al evaluar la escalabilidad, observe el impacto en la velocidad general de la línea. Las máquinas ultrasónicas sellan mucho más rápido que las unidades de aire caliente porque eliminan los tiempos de recuperación térmica. El consumo de energía cae significativamente ya que no se mantienen elementos calentados constantemente. Lo más importante es que la reducción de desechos aumenta directamente sus márgenes. Los sellos exteriores limpios y fríos se ven mejor en los estantes de las tiendas minoristas.
Debe reconocer los riesgos antes de actualizar. El equipo avanzado conlleva una notable prima de costo inicial. Además, los sistemas ultrasónicos requieren herramientas específicas. Necesita cuernos y yunques personalizados para diferentes diámetros de tubos. Si sus instalaciones utilizan 15 tamaños de tubos diferentes diariamente, los costos de cambio y el inventario de herramientas requieren un cálculo cuidadoso del retorno de la inversión (ROI). Evalúe su volumen de producción cuidadosamente antes de comprometerse.
Arreglar la máquina representa sólo la mitad de la batalla. Debe demostrar que la solución se mantiene durante miles de ciclos. Un programa de verificación estandarizado evita que pequeñas desviaciones se conviertan en retiros masivos. La garantía de calidad debe pasar de las conjeturas reactivas a las pruebas proactivas.
Deberá detallar las pruebas de cumplimiento estándar a implementar en el piso. Los controles visuales por sí solos no logran detectar microfugas. Implemente estas pruebas físicas:
Prueba de fugas en la cámara de vacío: Sumerja los tubos sellados en una cámara de vacío llena de agua. Dibuja un vacío. Si se escapan burbujas de la cola, tienes una microfuga. Esta es la prueba de suelo más confiable disponible.
Prueba de presión de estallido: Inyecte aire comprimido en el tubo hasta que explote. El cuerpo del tubo debe romperse antes de que ceda el sello de la cola. Si el sello se rompe primero, la fuerza de unión es demasiado débil.
Pruebas de pelado manuales: corte una tira del sello y sepárela. El plástico debe estirarse y rasgarse en lugar de desprenderse limpiamente.
Registre los parámetros de su lote con diligencia. Tenga en cuenta la temperatura, la presión y la velocidad de la línea exactas para cada ejecución. La trazabilidad muestra su valor durante la investigación de una falla. El registro de datos aísla si una fuga fue causada por un lento desvío de la máquina durante una semana o por un lote defectuoso de tubos vacíos de su proveedor. Sin datos, los proveedores siempre culparán a su equipo.
Aléjese del "conocimiento tribal". Documente cada configuración en Procedimientos operativos estándar (POE). Establecer umbrales estrictos para los ajustes. Por ejemplo, un operador puede ajustar la presión del aire en 5 PSI. Si eso no soluciona el problema, deben detenerse. No pueden seguir girando diales. Establezca reglas claras que dicten exactamente cuándo un operador debe detener la línea y llamar al mantenimiento para que intervenga.
Resolver fugas inesperadas es un proceso distinto de dos vías. Debe comenzar con una calibración rigurosa de su hardware actual. Si los ajustes meticulosos no logran proporcionar estabilidad, se debe considerar el reemplazo estratégico. No se aferre a tecnología obsoleta si ya no se alinea con sus objetivos de producción modernos.
Acciones del siguiente paso:
Realice la auditoría DPC visual y mecánica en su próximo turno de producción.
Calibre su triángulo TPT utilizando herramientas de medición externas, no solo lecturas del panel.
Catalogue los materiales de sus tubos actuales para identificar cualquier discrepancia con su hardware de sellado.
Descargue una hoja de especificaciones técnicas para evaluar las opciones ultrasónicas si tiene problemas con la contaminación del producto.
R: Las microfugas casi siempre se deben a puntos fríos en los elementos calefactores o a ligeros desequilibrios de presión en las mordazas de sellado. Incluso un espacio microscópico en la alineación de la mandíbula permite que se forme un pequeño canal en el plástico derretido, creando un camino de fuga invisible.
R: Debe validar los parámetros de sellado al comienzo de cada turno e inmediatamente después del cambio. Además, realice pruebas a intervalos periódicos, como comprobaciones de la cámara de vacío cada dos horas, para garantizar el cumplimiento de los rígidos estándares de calidad de la industria.
R: No. La tecnología ultrasónica se basa en la fricción molecular para fundir los polímeros. Está diseñado principalmente para plásticos y estructuras laminadas. Los tubos de metal puro no se pueden soldar de esta manera; Requieren métodos tradicionales de sellado mecánico de plegado y engarzado.
