
 Español

Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-09-14 Origen:Sitio


Una prueba de máquina actúa como la prueba de concepto definitiva antes de una implementación significativa de CapEx o compromisos de subcontratación a largo plazo. Las empresas apuestan enormes presupuestos por estas evaluaciones. Esperan una validación clara y objetiva del rendimiento del equipo y la viabilidad de la producción. Sin embargo, la realidad muchas veces no cumple con estas expectativas debido a un simple descuido.
La mayoría de los retrasos en los juicios y las fallas percibidas en las máquinas rara vez se originan por fallas mecánicas reales. Más bien, surgen de discrepancias no verificadas entre muestras físicas de tubos vacíos, especificaciones de obras de arte digitales y requisitos de sensores de máquinas. Estos puntos ciegos convierten rápidamente los ejercicios de validación en sesiones caóticas de resolución de problemas. Los ingenieros pasan horas diagnosticando defectos de materiales en lugar de probar los límites de los equipos.
Debemos corregir este enfoque. Este artículo proporciona un marco estricto de verificación previa al juicio. Aprenderá cómo prepararse correctamente, asegurándose de que su prueba valide con precisión la capacidad de la máquina en lugar de luchar con errores básicos de material y diseño. Una preparación adecuada garantiza que su evaluación produzca datos confiables para tomar decisiones de compra inteligentes.
El registro del sensor óptico (marcas de ojos) y las áreas de sellado no impresas deben alinearse matemáticamente con las capacidades de indexación de la maquinaria antes de imprimir muestras de prueba físicas.
Las especificaciones físicas de los tubos, especialmente la composición del material y el espesor de la pared, determinan si el sellado térmico o ultrasónico producirá resistencias a la rotura que cumplan con las normas.
Una prueba exitosa requiere definir criterios objetivos de pasa/no pasa, incluidas tolerancias de precisión volumétrica, métricas de integridad del sello y límites estéticos para la distorsión del engarce.
Documentar las variaciones de materiales durante la prueba es fundamental para finalizar la configuración del equipo a escala de producción.
Los renderizados digitales en 3D lucen impecables en las pantallas de computadora modernas. Ignoran por completo las realidades físicas del engarce, el sellado y la memoria del material. Cuando la obra de arte digital se encuentra con una mandíbula selladora física, la realidad se impone rápidamente. Los diseñadores gráficos olvidan con frecuencia cómo los tubos de plástico se deforman bajo alta presión. Colocan texto complejo directamente sobre las líneas de plegado. Esta brecha entre lo digital y lo físico arruina los ensayos incluso antes de que comiencen. Debemos cerrar esta brecha imponiendo estrictos límites de ingeniería a los archivos de obras de arte creativas antes de imprimir muestras físicas.
Las muestras de tubos incorrectas destruyen rutinariamente ensayos que de otro modo serían perfectos. Por ejemplo, un espesor de pared fuera de especificación se comporta de manera impredecible bajo un calentamiento rápido. Esta inconsistencia hace que de alta calidad las máquinas llenadoras y selladoras de tubos parezcan básicamente defectuosas. Los evaluadores culpan erróneamente al equipo. El verdadero culpable es el material no conforme que absorbe el calor de manera desigual. A estos falsos negativos inevitablemente siguen decisiones de compra erróneas. Los compradores rechazan maquinaria capaz y eligen opciones inferiores, sin saber que basaron su decisión en muestras incorrectas.
Detener una prueba de máquina agota los presupuestos corporativos increíblemente rápido. Los equipos de ingeniería técnica permanecen inactivos mientras usted investiga el problema. Debe volver a solicitar rápidamente tubos vacíos personalizados a su proveedor. Las tarifas apresuradas de fabricación y envío nocturno agravan la pérdida financiera. Además, reprogramar la prueba desvía los cronogramas completos del proyecto. Los retrasos en las pruebas retrasan las fechas de lanzamiento de los productos, lo que cuesta a las marcas una valiosa participación de mercado. Una validación previa al juicio adecuada elimina por completo este drenaje masivo de recursos.
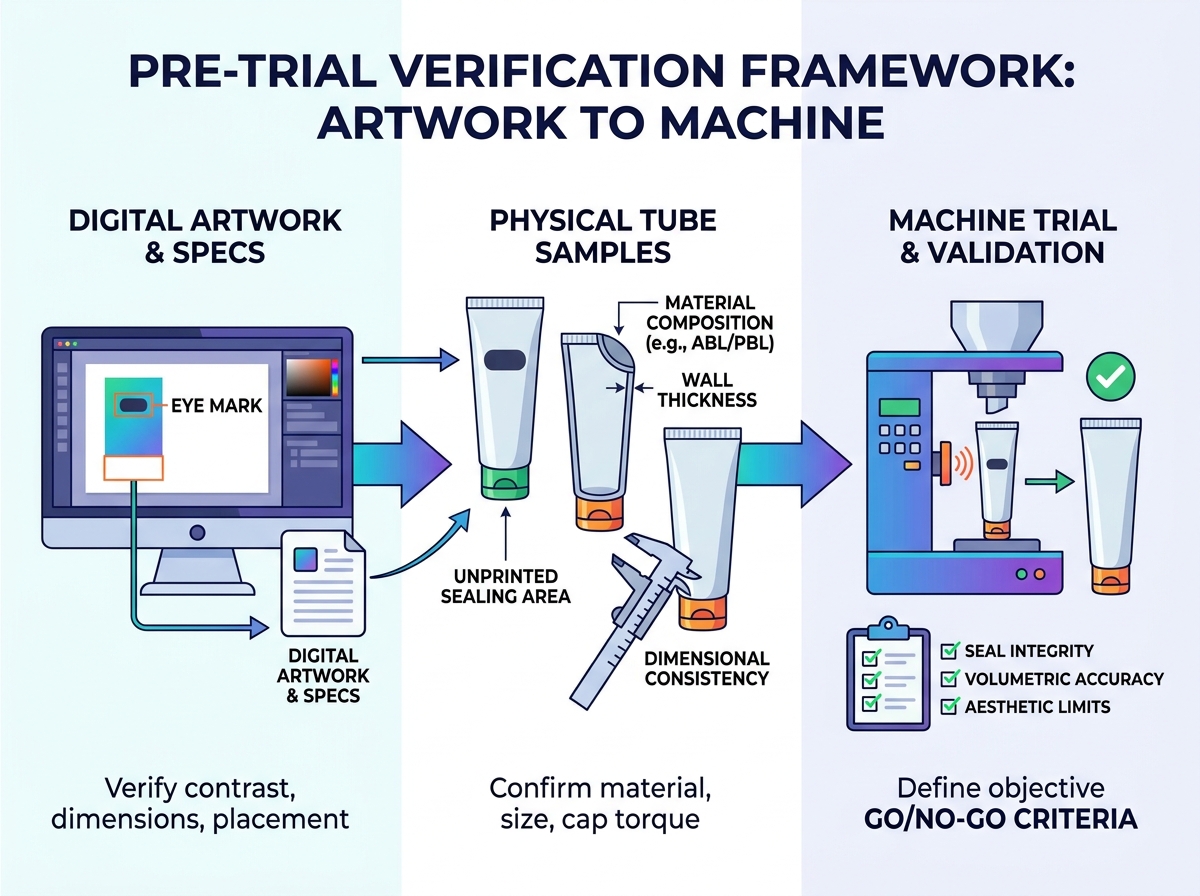
Los sensores fotoeléctricos estándar requieren una precisión absoluta para indexar los tubos correctamente. Debe definir los requisitos de contraste exactos al principio de la fase de diseño. Una marca de ojo estándar de la industria mide al menos 2 mm de ancho por 5 mm de largo. Colóquelo estratégicamente en la base del tubo para una detección precisa del sensor óptico. Las tintas metálicas altamente reflectantes causan graves problemas de lectura. Rebotan la luz de forma irregular, cegando a los sensores estándar. Utilice siempre colores mate y oscuros como el negro o el azul oscuro sobre un fondo claro. Esto crea el marcado contraste necesario para la indexación automatizada de alta velocidad.
Debes establecer un espacio en blanco obligatorio en la cola de cada tubo. La tinta ubicada en la zona del sello compromete activamente los enlaces moleculares. Los pigmentos químicos interfieren con el plástico derretido. Esta regla fundamental es válida ya sea que utilice sistemas tradicionales de aire caliente o equipos avanzados de llenado de tubos ultrasónicos . Las zonas limpias y sin imprimir garantizan una integridad impecable del sello. Si los gráficos sangran en el área de sellado, experimentará microfugas durante la prueba de explosión. Indique siempre a su impresor que deje una zona de espacio mínimo libre de barniz y tinta.
La compresión del sellado distorsiona violentamente la obra de arte. Mantenga toda la tipografía crítica alejada del área de engarce. Los logotipos colocados demasiado cerca de la parte superior se estirarán y agrietarán sin control. El calor elevado y la presión extrema deforman los elementos de diseño impresos de forma permanente. Establezca límites dimensionales claros en sus archivos de líneas de troquelado para evitar la ilegibilidad. Una buena regla general es mantener los códigos de barras, números de lote y logotipos al menos a 15 mm de la línea de sellado final. Esto protege la estética de la marca durante la fase de compresión violenta.
Utilice negro sólido o azul marino oscuro para la marca del ojo de registro.
Asegure una zona estricta sin imprimir de 15 mm en el extremo trasero abierto.
Evite recubrimientos de brillo UV en el área de sellado designada.
Mantenga el texto reglamentario muy por debajo de la línea de engarce esperada.
Pruebe una pequeña tirada de impresión digital antes de solicitar lotes de prueba completos.
Debe describir la documentación requerida para la composición de su tubo antes de la prueba. Identifique claramente si utiliza PE monocapa, coextruido, laminado de barrera de aluminio (ABL) o laminado de barrera plástica (PBL). El tipo de material dicta directamente su selección de tecnología de sellado. El aluminio requiere estrictamente plegado y engarzado mecánico. Las estructuras laminadas o de plástico sólido requieren soldadura térmica o ultrasónica. Hacer coincidir el material incorrecto con la mordaza de sellado incorrecta garantiza una prueba fallida. Revise la hoja de especificaciones del material con su proveedor de maquinaria inmediatamente.
Composición del material frente a matriz de tecnología de sellado
Tipo de material del tubo | Tecnología de sellado recomendada | Vulnerabilidades comunes durante las pruebas |
|---|---|---|
PE monocapa (Polietileno) | Aire Caliente / Sellado Térmico | Propenso a adelgazar las paredes si el tiempo de calentamiento es demasiado largo. |
Aluminio (metal) | Plegado y engarzado mecánico | Fatiga del metal y agrietamiento si se dobla incorrectamente. |
ABL (Laminado de barrera de aluminio) | Alta frecuencia o aire caliente | Los bordes expuestos de la lámina pueden causar quemaduras estéticas. |
PBL (Laminado de Barrera Plástica) | Ultrasónico o aire caliente | Delaminación si el perfil de temperatura aumenta. |
La variación dimensional destruye las pruebas continuas. Verifique que su lote de prueba coincida perfectamente con las dimensiones exactas de producción. Tanto el diámetro como la longitud deben permanecer muy uniformes en todo el lote. Esta consistencia garantiza que las piezas dimensionadas, como discos y soportes, se ajusten exactamente a los tubos. Incluso una diferencia milimétrica en el diámetro provoca que los tubos se atasquen en el carrusel de indexación. Pequeñas variaciones de longitud confunden las profundidades de inmersión de la boquilla de llenado. Exija siempre un informe de inspección dimensional a su proveedor antes del envío.
Los límites exigen una atención estricta durante la preparación del juicio. Confirme que sus proveedores los aprieten previamente según los estándares de producción reales. Las tapas correctamente apretadas permiten una calibración precisa del equipo. Las tapas sueltas hacen que el tubo gire flojo en el disco durante la indexación. Las boquillas de llenado se basan en una base de tubo estable para una profundidad de inmersión correcta. Las profundidades precisas evitan que el producto se forme y permite una purga limpia al final del ciclo de llenado. Valide los tamaños de los orificios para que coincidan con la viscosidad del producto de prueba.
Una muestra de cincuenta tubos no demuestra absolutamente nada sobre la preparación para la producción. Crea un escenario desinfectado y muy poco realista. Necesita un lote estadísticamente significativo para evaluar el rendimiento real. La utilización de 500 a 1000 tubos le permite medir la eficacia general del equipo (OEE) real. Esta ejecución prolongada descubre verdaderos problemas operativos a lo largo del tiempo, como la deriva del calor de la mandíbula o errores de sincronización de indexación. Separa la maquinaria fiable de los equipos que sólo funcionan bien durante ráfagas breves y muy supervisadas.
Debe definir las pruebas empíricas específicas requeridas después del ensayo. Realice rigurosas pruebas de explosión para medir la tolerancia a la presión interna. Aplicar protocolos de prueba de fugas de vacío, sumergiendo los tubos sellados en agua bajo presión negativa. Ejecute pruebas de pelado para analizar visualmente la resistencia del enlace del polímero. Estos métodos científicos verifican su sello con respecto a estrictos estándares de cumplimiento de la industria. Las inspecciones visuales son insuficientes. Confíe completamente en pruebas físicas documentadas para confirmar que la máquina ejecutó una soldadura molecular impecable.
Muchas marcas carecen de equipos de ingeniería internos dedicados capaces de auditar ensayos complejos. El uso de servicios de maquinaria de embalaje personalizados para las pruebas de aceptación en fábrica (FAT) resuelve esta vulnerabilidad por completo. Estos profesionales proporcionan una validación de terceros altamente objetiva. Traducen datos de prueba sin procesar en conocimientos de ingeniería procesables. Los técnicos expertos detectan microinconsistencias que usted podría pasar por alto. Desafían al proveedor de maquinaria de manera constructiva, asegurándose de que el equipo cumpla con todas las especificaciones funcionales antes de firmar los documentos de aceptación final.
Mire estrictamente sus criterios de éxito predefinidos. ¿La máquina alcanzó la tasa de sellado sin defectos por encima del 99,5 por ciento? ¿Mantuvo la velocidad de salida objetivo durante todo el recorrido de 1000 tubos? Evalúe estas métricas objetivamente y sin emoción. Si el equipo requería ajustes constantes para mantener la precisión, el resultado no se ajustaba. Los datos de prueba deben demostrar que la máquina funciona de forma autónoma dentro de las tolerancias requeridas.
Las pruebas realistas a menudo involucran múltiples SKU de ilustraciones. También pueden incluir diferentes tamaños de tubos y estilos de tapas. Evalúe el tiempo exacto requerido para estos cambios. Tenga en cuenta cualquier herramienta especial que necesite el operador. Una máquina rápida pierde su ventaja si los cambios de tamaño duran cuatro horas. Mida qué tan intuitivamente maneja el software los cambios de recetas. Los cambios rápidos y sin herramientas implican un diseño de equipo moderno y altamente escalable.
La transición de la fase de prueba a la ejecución del contrato requiere una disciplina extrema. Cree una lista de verificación estricta paso a paso para formalizar la decisión.
Verifique que todos los registros de precisión volumétrica cumplan con las tolerancias de llenado requeridas.
Confirme que todas las pruebas de explosión y vacío hayan pasado los estándares de la industria.
Documente cualquier variación menor del material observada durante la ejecución.
Asegúrese de que todos los factores de riesgo documentados se tengan en cuenta en la hoja de construcción.
Obtenga firmas de su líder de control de calidad y del proveedor de maquinaria.
Seguir esta lista de verificación le garantiza que solo comprará equipos que hayan demostrado ser capaces de manejar sus demandas de producción y materiales físicos específicos.
La meticulosa confirmación previa al juicio de las muestras físicas y artísticas protege fundamentalmente la integridad de su proceso de evaluación. Sin verificar las marcas de los ojos, las composiciones de los materiales y las tolerancias dimensionales, se pierde tiempo solucionando errores básicos de suministro en lugar de probar los límites de la maquinaria. Defina siempre criterios de éxito estrictos y objetivos antes de que comience el ensayo. Aconsejamos a los responsables de la toma de decisiones que exijan aprobaciones de firmas en las pruebas físicas de tubos tanto del proveedor de embalaje como del proveedor de maquinaria. Programe la prueba formal únicamente después de confirmar que cada parámetro físico se alinea perfectamente con los requisitos de sellado y sensores de la máquina.
R: El estándar de la industria para una marca de registro de tubo suele ser de 2 mm de ancho por 5 mm de largo. Es absolutamente necesario un alto contraste con el color de fondo. Este contraste distintivo permite que los sensores ópticos detecten la marca de manera confiable, lo que garantiza una indexación y alineación rotacional precisas antes de llenar y sellar.
R: El agrietamiento se produce debido a la interacción entre una gran cobertura de tinta, recubrimientos de brillo UV y la presión física de las mordazas de sellado. El intenso calor y la compresión mecánica estiran el polímero. Si las tintas quebradizas se asientan directamente sobre la línea de sellado, se fracturan y se desprenden instantáneamente.
R: No siempre. Los sistemas de aire caliente soplan calor externo hacia las paredes del tubo, lo que requiere una gestión térmica cuidadosa para evitar que se quemen las tintas externas. Los selladores ultrasónicos generan fricción molecular interna para derretir el plástico, manteniendo el exterior relativamente fresco. Ambos requieren zonas de sellado sin tinta para garantizar fuertes enlaces moleculares.
R: Debe proporcionar una estimación pragmática de 1000 a 2000 tubos vacíos por formato. Esta cantidad proporciona suficiente material para la configuración mecánica inicial, una calibración precisa, una producción continua para probar OEE y un cómodo amortiguador de contingencias para la resolución de problemas inesperados.
