
 Español

Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-09-27 Origen:Sitio


Actualizar o instalar nuevos equipos de producción conlleva un riesgo inherente. Se podría pensar que la falla de la maquinaria causa la mayoría de los retrasos en la puesta en servicio, pero eso rara vez es cierto. La causa más común de retrasos en la puesta en servicio son las incompatibilidades imprevistas entre los contenedores, los cierres y el equipo. Asumir que las botellas y tapas estándar funcionan sin problemas en maquinaria estándar es un descuido operativo costoso. Ligeras variaciones en la resina, el paso de la rosca o la rigidez de la botella impactan dramáticamente la eficiencia de la línea con el tiempo. Antes de finalizar la adquisición de líneas de llenado de líquidos , los gerentes e ingenieros de la planta deben ejecutar rigurosos controles de compatibilidad de los contenedores. También deben exigir tolerancias de desempeño específicas durante la evaluación del proveedor. En esta guía, aprenderá cómo alinear eficazmente las geometrías del cuello con las holguras de las válvulas. Cubriremos cómo especificar controles de torque adecuados para evitar fugas. Finalmente, descubrirá cómo estructurar pruebas infalibles de validación de proveedores antes de firmar cualquier orden de compra.
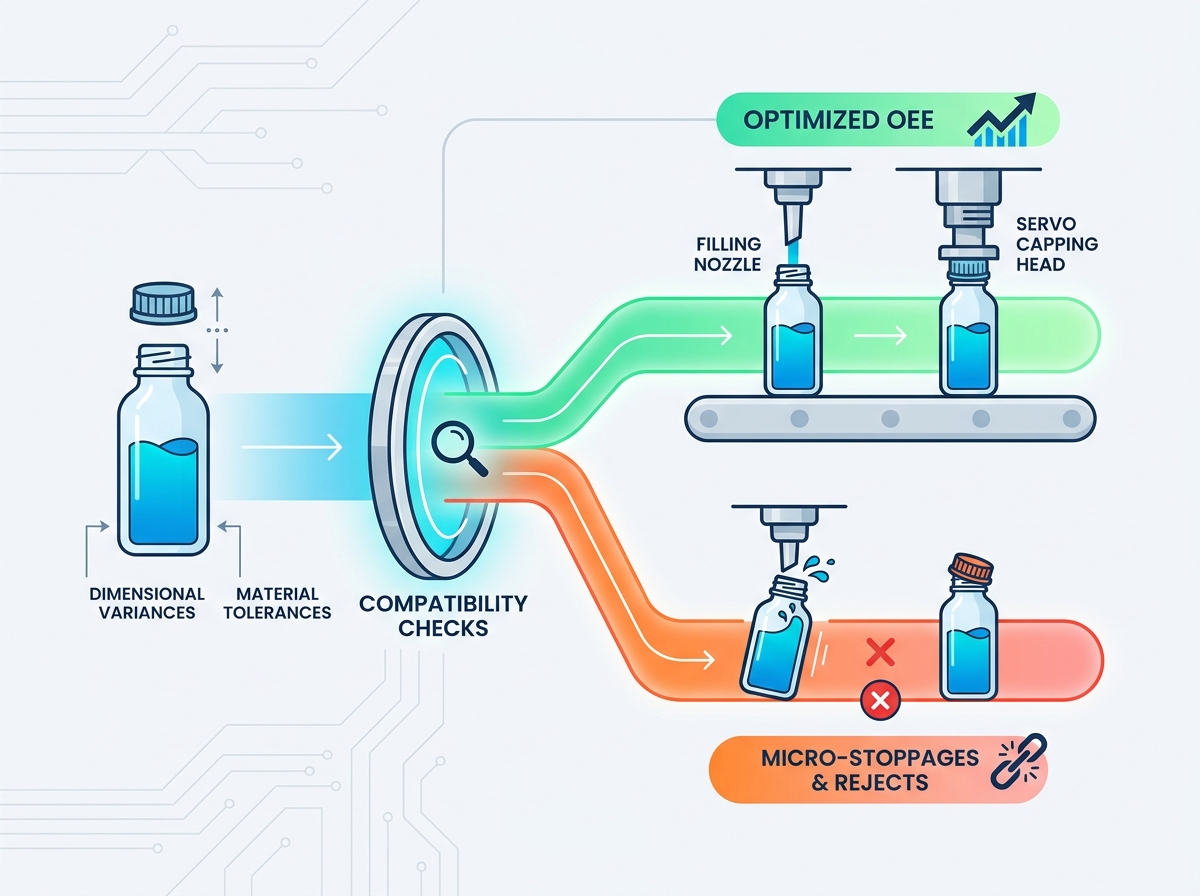
Las variaciones dimensionales menores en las botellas y tapas degradan directamente la eficacia general del equipo (OEE) a través de microobstrucciones y roscas cruzadas.
Las características del líquido (espuma, viscosidad) deben dictar la relación entre la geometría del cuello de la botella y la selección de la válvula de llenado.
El control de torsión de precisión no es negociable; La integración de una máquina taponadora de botellas servo mitiga los riesgos asociados con la fricción variable del hilo de la tapa.
Exigir pruebas de compatibilidad estructuradas a través de servicios de línea de llenado personalizados antes de la firma de la orden de compra garantiza la responsabilidad y valida los límites de rendimiento del mundo real.
La incompatibilidad del embalaje afecta directamente el resultado final. Las botellas y tapas no verificadas generan altas tasas de desperdicio. También provocan fugas de producto durante el tránsito. Estos problemas comprometen la integridad del sello y arruinan la reputación de la marca. No se puede confiar simplemente en las especificaciones genéricas de los componentes. Incluso los lotes de embalaje estándar presentan diferencias microscópicas entre las cavidades del molde. Estas diferencias crean atascos y desalineaciones en los transportadores de alta velocidad. Se enfrenta a un tiempo de inactividad excesivo cuando los operadores deben limpiar constantemente tapas con rosca cruzada o botellas aplastadas. Con el tiempo, estas breves interrupciones destruyen sus cuotas de producción diarias.
Una especificación de equipo exitosa requiere métricas claras y mensurables. Debe alcanzar su objetivo de contenedores por minuto (CPM) de manera constante. Al mismo tiempo, debe mantener una tasa de rechazo por debajo de la línea base aceptada por la industria. Esta línea de base suele ser inferior al 0,5 por ciento. Alcanzar estos objetivos exige un manejo preciso. Todo envase debe pasar por la llenadora, taponadora y etiquetadora sin dudarlo. Si una máquina requiere una recalibración manual frecuente para alcanzar estos números, la especificación ha fallado.
La evaluación estática de componentes individuales supone un enorme riesgo de escalabilidad. Puede probar una botella bajo una boquilla de llenado estacionaria y considerarla aceptable. Sin embargo, esto ignora el comportamiento dinámico continuo. Las máquinas automatizadas funcionan bajo vibración continua. Experimentan contrapresión en la línea y cambios térmicos. Una botella puede permanecer estable sobre un escritorio pero tambalearse en un transportador en movimiento. Debe observar cómo se comportan los contenedores en condiciones reales de línea. Ignorar estas interacciones dinámicas conduce a fallas catastróficas de escalabilidad durante las ejecuciones de producción completa.
La relación crítica entre el diámetro interior del cuello de la botella y el diámetro exterior de la boquilla de llenado determina el éxito del llenado. Los espacios libres estrechos restringen el desplazamiento del aire. Cuando el líquido entra en la botella, el aire desplazado necesita una ruta de escape clara. Si la boquilla ocupa demasiado espacio, el aire que se escapa fuerza al líquido a subir por el cuello. Esto provoca retroceso y formación excesiva de espuma. Debe diseñar un espacio de ventilación adecuado alrededor de la boquilla. Este espaciado garantiza un llenado rápido y suave sin salpicaduras innecesarias.
Los diferentes materiales reaccionan de manera única a la temperatura y la presión. Debe evaluar cómo responde el PET, HDPE o el vidrio al líquido que se llena. Las aplicaciones de llenado en caliente a menudo provocan paneles en botellas de PET livianas. El plástico se expande durante el llenado en caliente y se contrae durante el enfriamiento. Esta contracción crea una deformación hacia adentro. Las botellas de vidrio soportan bien el calor pero siguen siendo vulnerables al choque térmico. Debe hacer coincidir el material del contenedor con la gravedad específica y el perfil de temperatura de su producto. Esto evita fallas estructurales en la línea de producción.
Los líquidos de alta viscosidad exigen tipos de válvulas específicos. Los sólidos en suspensión también influyen en gran medida en la selección de la válvula. Los líquidos finos como el agua funcionan perfectamente con válvulas medidoras de flujo o por gravedad. Las salsas o cremas espesas requieren válvulas de pistón robustas. Debes emparejar cuidadosamente estas válvulas con la forma de botella elegida. Un frasco de boca ancha acepta fácilmente una boquilla de pistón grande. Una botella de cuello estrecho requiere una boquilla sumergible para evitar que se formen puentes en la abertura. La alineación adecuada evita el goteo entre ciclos.
Tabla 1: Selección de válvulas y compatibilidad de contenedores
Tipo de líquido | Tipo de válvula ideal | Requisito de contenedor | Factor de riesgo común |
|---|---|---|---|
Baja viscosidad (agua, licores) | Medidor de gravedad/flujo | Cuello estándar estrecho o ancho | Salpicaduras y retroceso |
Viscosidad media (jarabes, aceites) | Bomba de pistón/engranaje | Apertura moderada del cuello. | Cuerdas o goteo |
Alta viscosidad/partículas (salsas) | Pistón grande | tarros de boca ancha | Puente en la apertura de la botella. |
Las gorras parecen idénticas a simple vista, pero su anatomía interna varía enormemente. Debe analizar los inicios de las roscas, los ángulos de paso y la rigidez del faldón de la tapa. Reconocer estos detalles es crucial para el éxito de la línea. Los cierres estándar tienen tolerancias variables según el molde y el fabricante. Una tapa del Proveedor A podría encajar perfectamente. Una gorra visualmente idéntica del Proveedor B podría atascarse hasta la mitad del cuello. Debe examinar estas tolerancias dimensionales antes de elegir su equipo de cierre.
Aplicar un par constante es increíblemente difícil en condiciones de alta velocidad. Los factores ambientales influyen mucho en la fricción del hilo. Los cambios de temperatura pueden hacer que los hilos de plástico se vuelvan rígidos o flexibles. Estas inconsistencias de fricción conducen a serios problemas de calidad. Estos son los desafíos más comunes que enfrentará:
Apretar demasiado: Pela las roscas de plástico, destruyendo el sello por completo.
Apriete insuficiente: Deja un ajuste flojo, lo que provoca fugas inmediatas de producto.
Roscado cruzado: ocurre cuando las tapas ingresan al mandril en un ángulo inadecuado.
Rayado: Los mecanismos de apriete agresivos dañan la estética exterior del cierre.
La especificación de una máquina taponadora de botellas servo es fundamental para productos de alta confiabilidad. Las taponadoras neumáticas dependen de la presión del aire, que fluctúa constantemente. Los servomotores eliminan esta imprevisibilidad. Utilizan circuitos de retroalimentación avanzados para controlar la velocidad y el par de forma independiente. Si una tapa presenta ligeras variaciones de resina, el servosistema detecta el cambio de resistencia al instante. Se adapta a estas variaciones menores de límite en tiempo real. Esto garantiza un par de aplicación perfecto en cada botella, protegiendo su producto de fugas y manipulaciones.
Las tendencias modernas en embalaje favorecen el aligeramiento para ahorrar costes de material. Desafortunadamente, los contenedores livianos causan enormes dolores de cabeza en la planta de producción. Debes evaluar el centro de gravedad del contenedor. Las botellas vacías altas, estrechas o livianas son muy inestables. Son propensos a volcarse durante paradas repentinas del transportador. La contrapresión de la línea aplasta fácilmente las endebles botellas de plástico. Debe calcular la integridad estructural del contenedor vacío para garantizar que sobreviva el viaje desde el clasificador hasta la estación de servicio.
Decidir cómo mover las botellas es una elección de ingeniería importante. Debe elegir entre discos estabilizadores y manejo directo al transportador. Siga este marco de decisión:
Evaluar la base del recipiente: Si la botella tiene una base desigual o extremadamente estrecha, se debe utilizar un sistema de disco.
Evalúe la velocidad de la línea: las salidas de alta velocidad a menudo requieren discos para evitar que se vuelquen durante una aceleración rápida.
Revise las necesidades de cambio: el transporte directo es más económico y requiere menos piezas de cambio si utiliza botellas cilíndricas uniformes.
Analice la resistencia del material: los discos protegen las botellas ultrafinas de ser aplastadas bajo la presión de acumulación de la línea.
Elija el transporte directo solo cuando el contenedor demuestre ser completamente estable bajo las velocidades de salida deseadas.
Una línea de producción es tan fuerte como sus puntos de transición. Es obligatorio garantizar tolerancias de transferencia fluidas entre estaciones. Las botellas deben pasar de la estación de llenado a la taponadora sin chapotear. Deben realizar una transición sin problemas al equipo de etiquetado y empaquetado de cajas. No puede confiar en ajustes personalizados y no repetibles del operador para corregir transferencias deficientes. Los rieles guía, las ruedas de estrella y los tornillos de sincronización deben tener posiciones precisas y bloqueadas. Esto elimina el error humano y garantiza un flujo constante de contenedores en todo el diseño.
Los diseños teóricos lucen impecables en una pantalla. Sin embargo, nunca se deben firmar contratos de equipos basados únicamente en modelos CAD teóricos. Las simulaciones virtuales no pueden predecir problemas menores de fricción o acumulación de electricidad estática. Debe exigir pruebas físicas de sus materiales de embalaje específicos. Envíe muestras de producción reales al fabricante. Rechazar cualquier garantía hecha sin validación empírica. Esta postura rígida mitiga el riesgo de implementación y obliga al proveedor a demostrar sus afirmaciones de ingeniería.
Utilice equipos de integración OEM para realizar estudios de capacidad integrales. Participar en servicios de línea de llenado personalizados permite a los ingenieros identificar tempranamente los eslabones débiles en el diseño de su contenedor. Es posible que descubran que el cuello de su botella requiere una boquilla de buceo un poco más larga. Podrían sugerir modificar las máquinas herramienta antes de la fase de construcción. Esta colaboración proactiva evita costosas adaptaciones posteriores. Garantiza que el diseño final de la máquina refleje perfectamente sus demandas operativas específicas.
Una FAT rigurosa es su red de seguridad final. Debes establecer supuestos concretos y transparentes para esta prueba en tu contrato inicial. Especifique el volumen exacto de botellas y tapas necesarias para la prueba. No aceptes un sprint rápido de diez minutos. Exija una ejecución continua que dure varias horas para demostrar una verdadera OEE. Esta duración prolongada garantiza que el equipo maneje la variación natural que se encuentra en los lotes de empaque estándar. Si la máquina se atasca durante el FAT, el proveedor debe solucionarlo antes del envío.
Especificar una línea de producción confiable no consiste en comprar máquinas individuales. Requiere tratar la botella, la tapa, el líquido y el equipo como un sistema único e interdependiente. Una falla en un componente se propaga rápidamente a través de toda la operación. Debes respetar la física de la dinámica de líquidos y las realidades de las variaciones plásticas.
El siguiente paso inmediato es bloquear por completo los diseños de sus envases. No cambie los moldes de las botellas a mitad del proyecto. Solicite una revisión formal de ingeniería de compatibilidad a sus proveedores preseleccionados. Ejecute esta revisión antes de pasar a la fase final de negociación de precios. Esta secuencia lógica le garantiza la compra de un sistema capaz de ofrecer una producción rentable e ininterrumpida durante años.
R: Evite enviar muestras de un solo dígito. Recomendamos proporcionar miles de botellas y tapas de múltiples lotes de fabricación. Los proveedores suelen utilizar moldes diferentes. Los tamaños de muestra grandes exponen estas variaciones naturales de las herramientas, lo que garantiza que la máquina maneje perfectamente las tolerancias de producción del mundo real.
R: Cambiar de proveedor altera el paso de la rosca y la rigidez del material. Debe hacer hincapié en los sistemas de cambio flexibles y sin herramientas durante su compra inicial. Un nuevo proveedor requiere volver a establecer la línea base de los parámetros de su equipo. Deberá ajustar las configuraciones de torsión, los rieles guía y las profundidades de las boquillas para adaptarse a las nuevas especificaciones.
R: Los clasificadores interactúan directamente con los acabados de las tapas. Las clasificadoras vibratorias hacen rebotar las tapas, mientras que las clasificadoras centrífugas las hacen girar. Las tapas delicadas o de alto brillo requieren revestimientos específicos para los recipientes o ángulos de manipulación suaves. Si no se hace coincidir el clasificador con el material de la tapa, se producirán raspaduras graves y daños estéticos antes de la aplicación.
