
 Español

Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-08-05 Origen:Sitio


El proceso de recubrimiento dicta la calidad final de la fabricación de dosis sólidas. Proporciona la barrera principal para los ingredientes farmacéuticos activos (API), bloqueando el oxígeno, la luz y la humedad. El recubrimiento también controla los perfiles de liberación modificados e impacta directamente el cumplimiento del paciente al mejorar la tragabilidad, la uniformidad del color y el enmascaramiento del sabor. Los equipos de recubrimiento de mala calidad destruyen la rentabilidad. Cuando las máquinas no logran mantener el equilibrio termodinámico, se producen rechazos de lotes debido al maclado, pelado o distribución desigual de la película. Estos defectos arruinan el rendimiento y provocan fallas en el cumplimiento de las Buenas Prácticas de Manufactura (GMP).
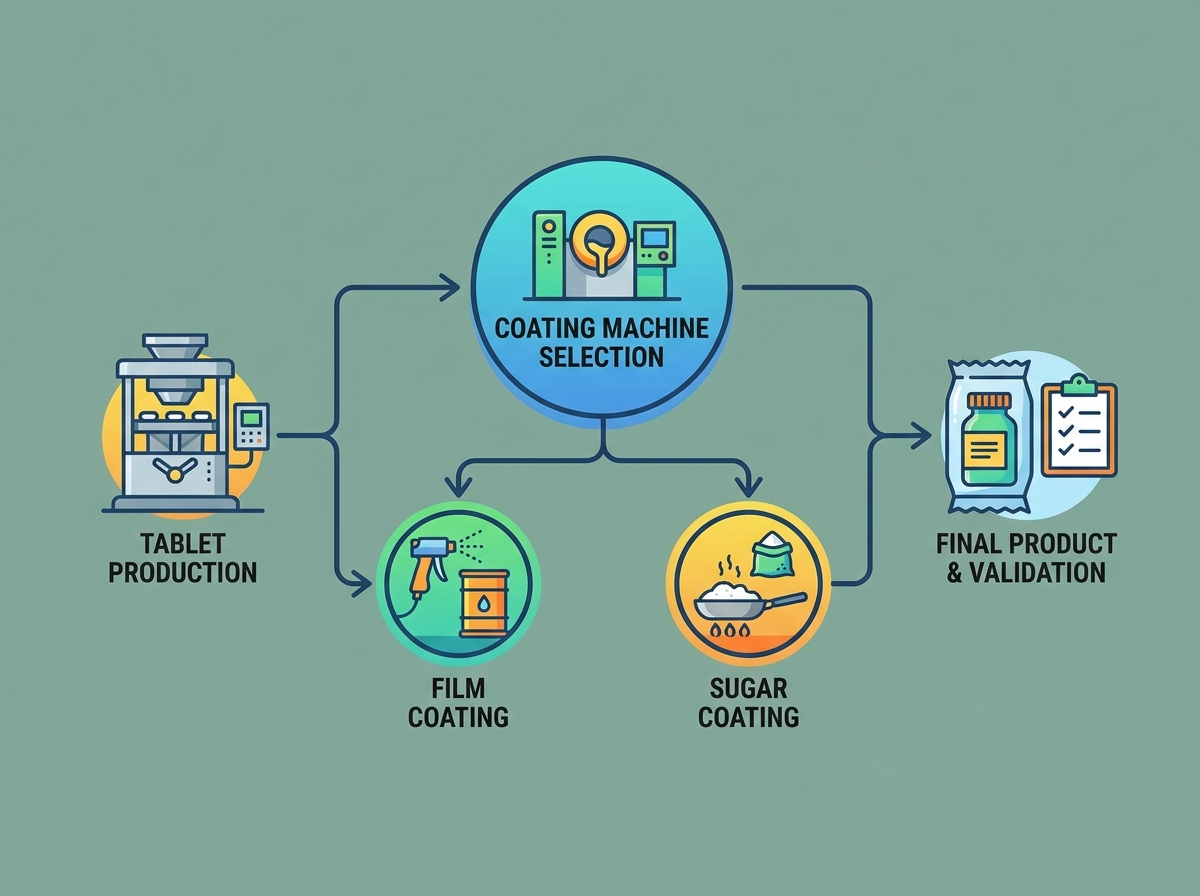
Seleccionar el equipo adecuado requiere una evaluación técnica estricta de la termodinámica de la máquina, la precisión de la pulverización, la flexibilidad de los lotes, la escalabilidad y las capacidades de validación. Necesita un marco estructurado para evaluar estos sistemas. Esto garantiza que su inversión de capital proporcione un proceso de fabricación confiable, conforme y altamente eficiente en la planta de producción.
Haga coincidir la termodinámica de la máquina y la dinámica del flujo de aire con los tipos específicos de recubrimiento de tabletas (película, entérico o azúcar) y la química de formulación (disolventes acuosos frente a orgánicos) necesarios para su cartera de productos.
Evalúe rigurosamente las configuraciones de las boquillas de aspersión, las bombas de suministro de fluido y la geometría de la bandeja para mitigar defectos comunes como humectación excesiva, secado por aspersión o desgaste de las tabletas.
Evalúe la flexibilidad del tamaño de los lotes evaluando los volúmenes de trabajo mínimos y máximos de los recipientes (p. ej., del 10% al 100% de la capacidad) y los sistemas intercambiables de recipientes múltiples.
Priorice los sistemas automatizados de limpieza in situ (CIP) y los controles que cumplen con 21 CFR Parte 11 para reducir el tiempo de inactividad de cambio y garantizar la integridad de los datos regulatorios.
Aproveche los laboratorios de prueba del fabricante y las pruebas de aceptación de fábrica (FAT) para validar el rendimiento del equipo con formulaciones de productos y geometrías de tabletas reales antes de la adquisición.
Para dominar el piso de producción, debe comprender exactamente cómo funciona una máquina de recubrimiento de tabletas . El proceso se basa en una interacción continua entre la agitación mecánica y la termodinámica. La máquina hace girar un lecho de tabletas dentro de un tambor. A medida que las tabletas caen en cascada por la cara frontal de la cama, el líquido de recubrimiento atomizado se rocía sobre sus superficies. Al mismo tiempo, el aire acondicionado de secado atraviesa la masa de comprimidos. Este aire evapora el disolvente o el agua instantáneamente, dejando una película de polímero sólido.
El equilibrio de humedad dicta su éxito o fracaso. Debe establecer un equilibrio perfecto entre la tasa de aplicación por pulverización y la capacidad de secado termodinámico de la unidad de tratamiento de aire. Si la velocidad de pulverización supera la capacidad de secado, las tabletas se humedecen demasiado. El polímero se vuelve pegajoso y las tabletas se pegan entre sí en un defecto llamado hermanamiento. Si aplica demasiado calor o reduce demasiado la velocidad de pulverización, las gotas se evaporan antes de llegar a la superficie de la tableta. Esto provoca el secado por aspersión, dejando un acabado áspero similar al papel de lija en los núcleos.
Los operadores gestionan varias variables de proceso principales para mantener este equilibrio:
Velocidad de panorámica: controla la velocidad de la cascada. Demasiado lento provoca una humectación excesiva; demasiado rápido provoca que los bordes se astillen.
Temperatura del aire de entrada: impulsa la tasa de evaporación. Debe equilibrarse con la estabilidad térmica del API.
Temperatura del aire de escape: el indicador principal de la temperatura real de la base de la tableta.
Presión de atomización del spray: Determina el tamaño de la gota. Las gotas más finas se secan más rápido pero corren el riesgo de secarse por aspersión.
Distancia de la pistola a la base: garantiza que el patrón de pulverización llegue uniformemente a las tabletas en cascada sin que se sequen en el aire.
La ejecución precisa de estos parámetros preserva la estabilidad de la API. Los API sensibles al calor requieren flujos de aire de gran volumen y baja temperatura para evitar la degradación térmica. Las formulaciones fotosensibles exigen propiedades de barrera perfectamente uniformes. Una máquina bien calibrada aplica una película continua y libre de defectos que protege la tableta central en todas las condiciones ambientales.
Las bandejas de recubrimiento estándar son la arquitectura más antigua de la industria. Consisten en una bandeja metálica circular montada en ángulo. Un motor eléctrico hace girar la bandeja mientras un operador aplica la solución de recubrimiento. El aire de secado sopla a través de la superficie de la base de la tableta en lugar de atravesarla.
Los fabricantes rara vez los utilizan para el recubrimiento cinematográfico moderno. Permanecen en servicio principalmente para procesos tradicionales de recubrimiento de azúcar u operaciones no críticas de bajo presupuesto. Las limitaciones son severas. El flujo de aire a nivel de la superficie da como resultado una eficiencia de secado terrible. El proceso depende completamente de la habilidad del operador, lo que destruye la coherencia entre lotes. Validar los procesos de limpieza para estos diseños abiertos más antiguos es casi imposible según los estándares GMP modernos.
Las bandejas de revestimiento perforadas son el estándar indiscutible de la industria. Esta arquitectura domina las películas modernas y las aplicaciones entéricas. El diseño presenta un tambor giratorio total o parcialmente perforado alojado dentro de un gabinete sellado de presión negativa. Este sistema cerrado permite un control absoluto sobre el ambiente interno.
La principal ventaja es la dinámica del flujo de aire. Las bandejas perforadas utilizan un mecanismo de secado a través del lecho. La unidad de tratamiento de aire empuja aire acondicionado hacia el tambor. El sistema de escape aspira este aire directamente a través de la masa de tabletas en cascada y lo expulsa a través de las perforaciones. Esta configuración ofrece transferencia de calor y masa de alta eficiencia. Permite tasas de pulverización agresivas, reducciones masivas en los tiempos de ciclo y una distribución de película altamente uniforme.
Los recubridores de lecho fluidizado abandonan por completo el giro mecánico. Utilizan una columna de aire de alta velocidad para levantar y suspender las partículas en un estado fluidizado. Las boquillas pulverizadoras aplican la solución de recubrimiento a las partículas suspendidas a medida que circulan. La corriente de aire fluidizante seca inmediatamente la película aplicada.
Utilizamos estas máquinas para sistemas de múltiples partículas. Son ideales para recubrir pellets, gránulos y API altamente sensibles que se rompen en una bandeja giratoria. Los lechos fluidizados eliminan el estrés mecánico. Sin embargo, consumen enormes cantidades de energía para mantener la fluidización. Los parámetros de aumento de escala son notoriamente complejos y el aire a alta velocidad puede causar desgaste de partículas si el aglutinante es débil.
Los diferentes tipos de recubrimiento de tabletas exigen capacidades de equipo específicas. El recubrimiento de película requiere un secado rápido y uniforme y un control estricto de la temperatura. El equipo debe evitar que la humedad penetre en el núcleo de la tableta durante la fase de pulverización inicial. Debe evaluar la capacidad de la máquina para manejar formulaciones con alto contenido de sólidos. Los recubrimientos de película modernos generan concentraciones de sólidos del 20-30%. El sistema de aspersión debe procesar estas soluciones viscosas sin obstruir las boquillas para mantener cortos los tiempos de ciclo.
El recubrimiento entérico presenta requisitos mecánicos más estrictos. Los polímeros entéricos protegen el API del ácido gástrico y lo liberan sólo en los intestinos. Es obligatoria una capa de polímero continua e impecable. Incluso los defectos microscópicos provocan una liberación prematura de API y fallos en los lotes. El equipo debe proporcionar una uniformidad de pulverización excepcional y un control termodinámico preciso para garantizar la resistencia a los ácidos.
El recubrimiento de azúcar requiere una configuración mecánica completamente diferente. Las máquinas deben manipular soluciones de sacarosa de viscosidad extremadamente alta. En lugar de una atomización fina, el recubrimiento de azúcar se basa en tubos dosificadores automatizados o sistemas de cuchara. El proceso lleva horas o días. La bandeja debe acomodar lechos de tabletas pesados que giran durante períodos prolongados sin causar daños mecánicos a los núcleos.
La química de la formulación dicta el diseño de seguridad de la máquina. Los sistemas acuosos requieren altas capacidades de secado CFM para evaporar el agua de manera eficiente. Los recubrimientos a base de solventes orgánicos exigen modificaciones de seguridad especializadas. Las máquinas que procesan solventes deben incluir sistemas de inertización de nitrógeno para crear ambientes de circuito cerrado y libres de oxígeno. Todos los componentes eléctricos requieren clasificaciones a prueba de explosiones. La instalación también debe integrar unidades de recuperación de solventes para capturar compuestos orgánicos volátiles antes de que lleguen a la chimenea de escape.
Al adquirir una máquina de recubrimiento de tabletas farmacéuticas , evalúe su índice de reducción de inmediato. Esta métrica define la capacidad de trabajo mínima y máxima de la máquina. Las máquinas de alta gama ofrecen límites de carga del plato que van del 10 % al 100 % del volumen total. Los platos de profundidad variable o los sistemas de tambor intercambiables respaldan esta flexibilidad. Le permiten ejecutar lotes a escala piloto y ciclos de producción completa exactamente en la misma unidad base, ahorrando espacio y capital.
El modelado predictivo ampliado se basa en la geometría panorámica. Las relaciones de diámetro y profundidad del tambor afectan directamente los cálculos de ampliación. Pasar un proceso de I+D a fabricación comercial requiere una velocidad lineal y una profundidad del lecho consistentes. Los equipos que mantienen una geometría proporcional en diferentes escalas simplifican la validación y reducen drásticamente los plazos de desarrollo.
La eficiencia de la mezcla depende de la forma del recipiente y del diseño del deflector. Los platos cilíndricos ofrecen una dinámica de volteo diferente a la de los diseños angulares. Los deflectores interrumpen la base de la tableta, forzando movimientos aleatorios y eliminando zonas muertas. Los diseños de deflectores comunes incluyen reja de arado, oreja de conejo y formas helicoidales. El deflector correcto garantiza que cada tableta pase por la zona de pulverización con la misma frecuencia.
La forma de la tableta dicta su selección de deflectores. Las tabletas cóncavas profundas, las tabletas de cara plana, las oblongas y las cápsulas interactúan de manera diferente con las partes internas del recipiente. Los deflectores mal combinados causan "atascos de troncos", donde las tabletas se deslizan por la cama en lugar de caer. El deslizamiento provoca graves desconchones en los bordes y un recubrimiento desigual. Analice la dureza y la forma de su núcleo para seleccionar deflectores que promuevan una cascada suave y continua.
El sistema de pulverización dicta la calidad visual y funcional final de la tableta. Examinar la atomización y el diseño de la boquilla. Busque diseños de boquillas antibarba que eviten la acumulación de polímero en el cabezal de aire. El sistema debe permitir un control independiente del aire de atomización y del aire de patrón. Mantener una distancia constante entre la pistola y la base en todas las boquillas evita la humectación excesiva localizada.
Las tecnologías de bombas controlan el suministro de fluido. Diferentes formulaciones requieren diferentes mecanismos de bombeo. La siguiente tabla compara los tipos de bombas comunes utilizadas en operaciones de recubrimiento.
Tecnología de bombas | Ventajas principales | Aplicaciones ideales | Limitaciones |
|---|---|---|---|
Bombas peristálticas | Tubo desechable, fácil de limpiar y de bajo cizallamiento. | Recubrimientos de película acuosa estándar, fluidos sensibles al corte | Problemas de pulsación a bajas velocidades, desgaste del tubo |
Bombas de engranajes | Flujo continuo suave y de alta precisión | Soluciones muy viscosas, recubrimientos a base de disolventes. | Difícil de limpiar, el alto cizallamiento puede dañar algunos polímeros |
Bombas de lóbulo | Maneja suspensiones con alto contenido de sólidos y bajo cizallamiento. | Recubrimientos entéricos pesados, jarabes de azúcar. | Mayor coste inicial, mantenimiento complejo |
La unidad de tratamiento de aire (AHU) y la unidad de escape (EXU) son los pulmones de la máquina de recubrimiento. Defina requisitos estrictos para el volumen de aire de entrada y salida, medido en pies cúbicos por minuto (CFM). Es obligatorio un control preciso de la humedad. La AHU debe controlar el punto de rocío para garantizar un secado constante independientemente de las condiciones climáticas ambientales. La integración de salas blancas requiere filtración HEPA H13 o H14 en las corrientes de entrada y salida.
La eficiencia energética tiene un gran impacto en sus gastos operativos. Calentar y enfriar grandes volúmenes de aire consume enormes cantidades de electricidad y vapor. Evaluar cuidadosamente los sistemas de recuperación de energía. Las ruedas térmicas o serpentines rodantes capturan la energía térmica del aire de escape y la transfieren al aire entrante. Estos sistemas reducen significativamente los costos de servicios públicos a largo plazo.
El cumplimiento normativo exige una arquitectura de control sofisticada. Las máquinas modernas requieren integración de control de supervisión y adquisición de datos (SCADA). La gestión automatizada de recetas garantiza que los operadores ejecuten parámetros validados de forma consistente sin anulaciones manuales. El estricto cumplimiento de 21 CFR Parte 11 no es negociable. El sistema debe proteger los registros electrónicos, realizar un seguimiento de las pistas de auditoría y gestionar las firmas electrónicas para satisfacer a los auditores de la FDA.
El monitoreo en tiempo real eleva el control del proceso. La integración de herramientas de tecnología analítica de procesos (PAT) le permite monitorear los parámetros críticos del proceso (CPP) continuamente. Los sensores rastrean la temperatura del escape, el contenido de humedad del aire y las tasas de pulverización en tiempo real. Los sistemas avanzados ajustan automáticamente las temperaturas de entrada o las velocidades de pulverización para mantener el equilibrio termodinámico de forma dinámica.
La validación de la limpieza sigue siendo un obstáculo importante en la fabricación de dosis sólidas. Evaluar la eficacia de los sistemas integrados de limpieza in situ (CIP) y lavado in situ (WIP). Busque una cobertura de bola de rociado multizona que llegue a todas las superficies internas, incluso detrás de los deflectores y dentro de la cámara de escape. La máquina debe contar con recetas de lavado automatizadas para eliminar la variabilidad del operador. Exija la validación de la prueba de cobertura de riboflavina durante las Pruebas de Aceptación en Fábrica (FAT) para demostrar la eficacia de la limpieza.
El diseño sanitario evita la contaminación cruzada. Identifique el riesgo de piernas muertas y grietas inaccesibles en los conductos y la carcasa de la bandeja. Todas las piezas en contacto con el producto deben utilizar acero inoxidable 316L. Las superficies requieren un acabado muy pulido, normalmente Ra < 0,4 µm, para evitar la acumulación de revestimiento y facilitar una limpieza rápida.
La ampliación del piloto a la producción implica discrepancias termodinámicas no lineales. La profundidad del lecho aumenta, alterando la caída de presión a través de la masa de la tableta. La velocidad lineal del tambor cambia, lo que afecta la dinámica en cascada. La eficiencia del secado a menudo disminuye a medida que aumenta el tamaño del lote. No se pueden simplemente multiplicar los parámetros piloto para lograr el éxito comercial.
Mitigar estos riesgos a través de laboratorios de prueba. Utilice ampliamente los laboratorios de prueba de los proveedores antes de la compra. Defina los hitos críticos de la prueba antes de que comiencen las pruebas. Pruebe los límites de viscosidad de la suspensión a través de las boquillas de aspersión propuestas. Verifique los límites de la tasa de pulverización para encontrar el umbral de sobrehumectación. Evalúe las tasas de supervivencia del núcleo de la tableta bajo tensión mecánica en la bandeja de tamaño comercial. Evaluar la uniformidad del aumento de peso en todo el lote.
Las limitaciones de infraestructura a menudo descarrilan la instalación de equipos. Describa los requisitos de huella física al principio del proyecto. Verifique los espacios libres de altura del techo para los conductos AHU y EXU. Asegure un espacio de acceso de mantenimiento adecuado alrededor del gabinete principal. Confirme que sus instalaciones puedan suministrar los servicios públicos necesarios, incluido aire comprimido limpio, vapor industrial y agua fría con los caudales requeridos.
Las clasificaciones de seguridad requieren una atención estricta para procesos específicos. Si el proceso involucra recubrimientos a base de solventes, atienda el requisito de clasificaciones a prueba de explosiones. El equipo debe cumplir con los estándares ATEX o NEC según su región. También debe asignar espacio y servicios públicos para los sistemas de recuperación de solventes requeridos.
La máquina de recubrimiento óptima equilibra los requisitos de formulación inmediata con escalabilidad a largo plazo, eficiencia energética, flexibilidad en el tamaño de lote y estricto cumplimiento de GMP. Seleccionar el equipo adecuado protege su producto y garantiza rendimientos de fabricación rentables en la planta de producción.
Filtre primero a los proveedores potenciales por tipo de recubrimiento requerido, compatibilidad de solventes y rango de tamaño de lote.
Diferenciar a los fabricantes preseleccionados según su precisión de pulverización, eficiencia CIP y la disponibilidad de un sólido soporte técnico local.
Compile un documento completo de especificación de requisitos del usuario (URS) que detalle todas las necesidades termodinámicas y mecánicas.
Programe pruebas de laboratorio de prueba con los núcleos de sus tabletas y las formulaciones de recubrimiento reales para validar el rendimiento antes de emitir una orden de compra.
R: La velocidad ideal del plato depende del diámetro del tambor y de la geometría de la tableta. Normalmente, las velocidades oscilan entre 4 y 15 RPM. El objetivo es lograr una cascada continua y suave sin que las tabletas se deslicen o se astillen. Los operadores ajustan la velocidad para garantizar que la base de la tableta pase a través de la zona de pulverización con la frecuencia suficiente para lograr un aumento de peso uniforme.
R: El hermanamiento ocurre cuando las tabletas se pegan debido a una humectación excesiva. Para evitar esto, aumente la temperatura del aire de entrada o el volumen de aire para mejorar la capacidad de secado. Alternativamente, reduzca la tasa de pulverización. Garantizar la velocidad de desplazamiento adecuada también ayuda a separar las tabletas antes de que el polímero de recubrimiento se seque por completo.
R: Sí, pero requiere modificaciones específicas. El recubrimiento de azúcar utiliza jarabes muy viscosos que obstruyen las boquillas de pulverización estándar y las perforaciones de los recipientes. Debe utilizar tubos dosificadores especializados en lugar de boquillas atomizadoras y asegurarse de que el sistema de escape pueda soportar la gran carga de humedad sin obstruir las perforaciones del tambor.
R: Los sistemas de lavado in situ (WIP) automatizan las fases iniciales de humedecimiento y enjuague, pero aún requieren intervención manual para el lavado y validación finales. Los sistemas de limpieza in situ (CIP) están totalmente automatizados y utilizan bolas rociadoras de alta presión, detergentes calentados y enjuagues con agua purificada para limpiar el equipo hasta un estado validado sin necesidad de fregar manualmente.
R: La distancia entre la pistola y la base determina el impacto de la gota. Si las pistolas están demasiado cerca, la huella de pulverización es demasiado estrecha, lo que provoca una humectación excesiva localizada. Si las pistolas están demasiado lejos, las gotas atomizadas se secan en el aire caliente antes de golpear las tabletas, lo que provoca un secado por aspersión y una superficie rugosa de las tabletas.
