
 Español

Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-10-17 Origen:Sitio


La compra de equipos de embalaje secundario a menudo se estanca justo durante la fase de especificación inicial. Una discrepancia grave entre las suposiciones de diseño de su empaque y las capacidades reales de la máquina conduce regularmente a cotizaciones inexactas, retrasos en los plazos y a una eficacia general comprometida del equipo. Los archivos CAD digitales por sí solos simplemente no reflejan el comportamiento real de los materiales en la acelerada planta de producción. Para especificar con precisión herramientas personalizadas, verificar los tiempos de cambio automatizados y garantizar velocidades de producción sostenidas, los proveedores de equipos requieren evidencia física específica. Este artículo proporciona una lista de verificación clara y alineada con la ingeniería que detalla las líneas de troquelado digitales exactas, los espacios en blanco de cajas planas y las muestras de productos completas que necesita. Descubrirá cómo evaluar adecuadamente estos elementos y diseñar una solución de embalaje altamente confiable. Dominar este proceso de transferencia le ayuda a lanzar líneas más rápidamente, agilizar los esfuerzos de ingeniería y evitar frustrantes rediseños posteriores a la instalación. En última instancia, este enfoque proactivo cierra la brecha entre los conceptos teóricos de embalaje y el éxito práctico de la fabricación.
Las líneas de troquelado digitales establecen dimensiones de referencia, pero las muestras físicas revelan comportamientos materiales críticos, como la memoria de la línea de puntuación y la porosidad de la placa.
Adquirir una máquina estuchadora automática requiere proporcionar cientos de muestras de calidad de producción para las pruebas de aceptación en fábrica (FAT).
Pequeñas variaciones en el grosor de la caja o en las costuras pegadas pueden determinar si se requiere un mecanismo de carga vertical u horizontal.
Los envíos precisos de muestras evitan costosas reequipamientos posteriores a la instalación y protegen la OEE de la línea a largo plazo.
Los equipos de ingeniería suelen asumir que las especificaciones digitales proporcionan todo lo que un proveedor necesita. Sin embargo, confiar únicamente en mediciones teóricas introduce enormes riesgos de producción. Las líneas de troquelado digitales en formatos CAD o PDF comunican de manera efectiva dimensiones de referencia como largo, ancho y profundidad. Describen claramente la disposición geométrica del espacio en blanco. Sin embargo, no logran comunicar atributos físicos críticos. Un archivo digital no puede demostrar la dirección de la fibra del cartón. No puede revelar la rigidez inherente del material. También oculta propiedades de la superficie como la fricción del recubrimiento.
Para comprender por qué son importantes las muestras físicas, debe comprender los fundamentos de las máquinas estuchadoras . El equipo se basa en interacciones físicas precisas para funcionar sin problemas a altas velocidades. Por ejemplo, las ventosas de vacío se acoplan físicamente a la superficie del cartón. Estas tazas extraen piezas planas de un cargador y las erigen en formas tridimensionales. Si la superficie del cartón tiene una alta porosidad, las ventosas estándar perderán presión de vacío. La máquina dejará caer espacios en blanco repetidamente, lo que provocará un tiempo de inactividad grave. Los ingenieros deben probar físicamente la placa para seleccionar el tamaño correcto de la bomba de vacío y el material de la copa.
Los mecanismos de plegado enfrentan limitaciones físicas similares. Ya sea que su diseño utilice simples solapas plegables, cierres de pegamento termofusible o complejos fondos de bloqueo, la máquina debe superar la resistencia inherente del material. A esto lo llamamos memoria de línea de puntuación. Si una caja se resiste a doblarse de manera demasiado agresiva, actúa como un resorte. Es posible que el mecanismo de plegado tenga dificultades para cerrar la solapa de forma segura. Las muestras físicas permiten a los ingenieros medir esta resistencia y ajustar los brazos robóticos o los rieles guía en consecuencia.
Desde una perspectiva de ingeniería, los fabricantes de máquinas diseñan cargadores de alimentación basándose en la capacidad de apilamiento físico real. Las dimensiones teóricas suponen que cada caja queda perfectamente plana. Los embalajes del mundo real casi siempre presentan ligeras curvaturas, deformaciones o costuras de pegamento desiguales. Cuando cientos de espacios en blanco deformados se apilan muy juntos, se comportan de manera impredecible. Podrían calzarse contra las paredes del cargador o introducirse dos veces en la máquina. La evaluación de muestras físicas garantiza que los constructores diseñen ángulos de cargador personalizados, módulos de vibración y clips de retención adaptados exactamente a su material.
Error común: confiar en un archivo CAD obsoleto mientras el equipo de adquisiciones cambia silenciosamente de proveedor de cartón. Incluso si las dimensiones siguen siendo idénticas, el tablero de un nuevo proveedor puede tener una rigidez o dirección de fibra diferente, lo que provoca instantáneamente atascos en la máquina.
Los proveedores no pueden diseñar una línea de producción multimillonaria basada en un puñado de cajas genéricas. Requieren una progresión muy específica de evidencia física. Proporcionar el volumen y tipo correcto de muestras en cada fase del proyecto determina el éxito final de su inversión en maquinaria.
Debe distinguir claramente entre muestras prototipo y muestras de producción reales. Los diseñadores de envases a menudo cortan prototipos en una mesa de trazador plano. Los trazadores utilizan cuchillas oscilantes y rodeles. Este proceso tritura suavemente las fibras del papel. Crea una línea marcada muy suelta y fácil de doblar.
Por el contrario, las prensas troqueladas comerciales estampan muestras de producción reales a altas velocidades. Las reglas de acero golpean con fuerza el tablero, creando líneas de puntuación mucho más rígidas y altamente resistentes. Si envía prototipos cortados con trazador para la calibración de la máquina, el equipo fallará cuando encuentre las cajas más rígidas de producción. Proporcione siempre muestras comerciales troqueladas para las evaluaciones finales de ingeniería.
La adquisición de una máquina estuchadora automática se realiza en distintas fases. Cada fase exige un volumen diferente de materiales físicos.
Fase de cotización inicial: durante las primeras discusiones, los proveedores necesitan entre 20 y 50 espacios en blanco. También requieren de 5 a 10 muestras de productos primarios. Este pequeño lote ayuda a los ingenieros a determinar el tamaño básico de la máquina. Les permite elegir el estilo de revista óptimo y proponer el enfoque de carga más eficaz.
Fase de ingeniería y FAT: una vez que firma la orden de compra, los requisitos aumentan drásticamente. Para una prueba de aceptación en fábrica (FAT), los proveedores necesitan entre 1000 y 5000+ espacios en blanco de calidad de producción continua. Este volumen permite a los ingenieros hacer funcionar la máquina a máxima velocidad operativa durante 15 a 30 minutos. Las tiradas extendidas exponen tasas de atascos ocultas, revelan microfricciones y demuestran capacidades OEE sostenidas.
Las cajas no viajan vacías. Los proveedores necesitan urgentemente que el producto primario real entre en la caja. Esto incluye blísteres, botellas de vidrio o bolsas flexibles. Los ingenieros deben tener en cuenta las variaciones de tolerancia del producto primario. Una botella de vidrio puede tener una tolerancia ligeramente mayor que una pieza metálica mecanizada con precisión. El mecanismo de carga debe adaptarse a estos cambios sutiles sin aplastar el producto.
Además, debe proporcionar todas las inserciones secundarias. Si su paquete farmacéutico requiere un folleto informativo plegado, la máquina debe empujar físicamente tanto la botella como el folleto dentro de la caja simultáneamente. Los requisitos de espacio interno cambian drásticamente cuando se agregan insertos. Proporcionar la carga útil completa y completamente llena garantiza que los ingenieros diseñen cucharones de carga personalizados que se adapten perfectamente a su carga específica.
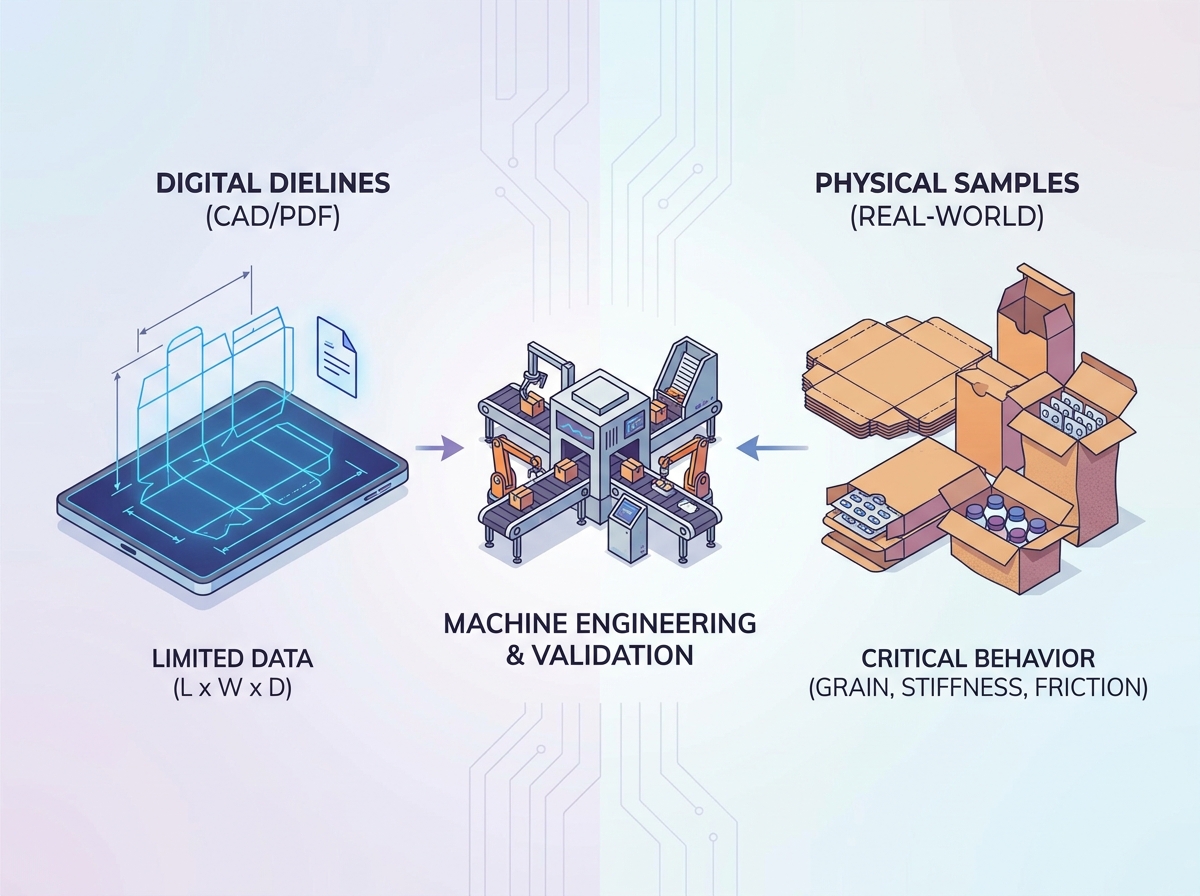
Las características físicas de sus muestras dictan directamente la arquitectura fundamental de la maquinaria. Los fabricantes de maquinaria no se limitan a sacar modelos estándar de un estante. Configuran toda la lógica de alimentación, montaje y carga en función de cómo se comportan sus materiales específicos.
La decisión más crítica implica elegir la orientación de carga. Las características de la muestra impulsan por completo esta elección.
Cargadores Horizontales: Estos sistemas empujan los productos lateralmente dentro de la caja. Funcionan mejor para productos altamente estables. Los ejemplos incluyen líneas de integración de blíster a cartón, grandes bandejas de alimentos congelados o botellas de plástico rígido. Si su producto puede soportar un empuje horizontal sin volcarse o atascarse contra la solapa de la caja, los ingenieros normalmente recomendarán esta configuración de alta velocidad.
Cargadores verticales: estos sistemas dejan caer los productos hacia abajo en cajas de cartón montadas mediante la gravedad. Se vuelven estrictamente necesarios para productos sueltos y a granel, como dulces envueltos o tornillos de ferretería. La carga vertical también protege artículos muy frágiles y admite kits de componentes múltiples en los que varias piezas sueltas deben caer secuencialmente en la misma caja.
Los sectores altamente regulados requieren una evaluación de muestras aún más estricta. En la industria farmacéutica, las normas de Buenas Prácticas de Fabricación (GMP) dominan el diseño de equipos. Las muestras deben demostrar un espacio interno adecuado. Los mecanismos automatizados de plegado e inserción de folletos requieren un espacio dimensional exacto para funcionar sin problemas.
Además, el cumplimiento moderno exige una codificación sólida de seguimiento y localización. Ya sea que utilicen sistemas de estampado mecánico o de inyección de tinta láser, los ingenieros deben probar cómo el cartón absorbe la tinta o reacciona a la presión. Los sistemas de rechazo de visión también necesitan muestras físicas para establecer los parámetros básicos de la cámara. Las cámaras deben diferenciar entre un código de barras impreso correctamente y una anomalía borrosa. Debe proporcionar diversas muestras que cubran estos casos extremos.
Las instalaciones de producción modernas rara vez fabrican un único tamaño de producto para siempre. La evaluación de muestras físicas en múltiples SKU diferentes permite a los ingenieros diseñar herramientas de cambio rápido. Al comparar físicamente su caja más pequeña con la más grande, los constructores pueden integrar la automatización basada en recetas. Los servomotores pueden ajustar automáticamente los rieles guía y los anchos de los cargadores según recetas guardadas, lo que reduce enormemente los tiempos de cambio manual entre tiradas.
Mejores prácticas: envíe siempre los tamaños de caja máximos y mínimos absolutos que desea utilizar, incluso si los tamaños extremos son para futuros lanzamientos de productos. Establecer la gama mecánica por adelantado evita costosas modificaciones en el mercado de accesorios.
No proporcionar muestras físicas precisas crea una cascada de costosas fallas. Cuando los materiales de producción reales se desvían de las muestras de ingeniería iniciales, el impacto financiero va mucho más allá de simples retrasos.
Considere el impacto del espesor del material, también conocido como calibre de tablero. Si las cajas de producción final llegan solo 2 milímetros más gruesas que las líneas digitales iniciales proporcionadas, ocurre un desastre. Los tramos personalizados, los cangilones de sujeción y los rieles guía mecanizados con precisión de repente se volverán demasiado estrechos. Las cajas se atascarán instantáneamente. El proveedor debe retirar estos componentes metálicos, volver a mecanizarlos en una instalación CNC y reinstalarlos. Este rediseño de herramientas provoca retrasos masivos y una inflación drástica de los presupuestos de los proyectos.
La fricción inesperada del material frecuentemente obliga a los operadores de la planta a reducir la velocidad de la máquina. Supongamos que su equipo de marketing decide agregar una capa UV de alto brillo a la caja justo antes del lanzamiento. No informan al equipo de ingeniería. El revestimiento brillante crea una inmensa estática y fricción dentro del cargador de alimentación. El equipo automático no puede separar los espacios en bruto con la suficiente rapidez.
Para evitar atascos constantes, los operadores deben bajar el dial, haciendo funcionar la máquina a 60 cajas por minuto en lugar de las 100 previstas. Esta drástica reducción de velocidad destruye el retorno de la inversión proyectado y bloquea toda la línea de producción.
Para evitar estos fallos, los equipos multifuncionales deben establecer un hito estricto de "especificación congelada". Una vez que el fabricante de la máquina recibe y valida las muestras físicas, la especificación se bloquea. Cualquier cambio posterior en el proveedor de cartón, la calidad del cartón o la geometría de la línea requiere una reevaluación formal. El fabricante de la máquina debe probar nuevas muestras físicas para confirmar que el equipo aún puede soportar las variaciones.
Tabla: Riesgos de implementación y estrategias de mitigación
Factor de riesgo | Posible impacto operativo | Estrategia de mitigación requerida |
|---|---|---|
Calibrador de tablero inexacto | Las cajas se atascan dentro de cubos y paletas personalizados. | Suministre espacios en blanco troquelados comerciales que coincidan exactamente con las especificaciones de producción final. |
Fricción superficial inesperada | Las ventosas dejan caer espacios en blanco; las revistas no se alimentan. | Pruebe todos los recubrimientos finales (UV, acuosos) durante las primeras fases de FAT. |
Carga útil primaria variable | Los empujadores de carga aplastan los productos o rompen las solapas de las cajas. | Envíe muestras completas que incluyan todos los extremos de tolerancia del producto. |
Costuras pegadas inconsistentes | Inestabilidad del apilamiento; Las cajas deformadas se introducen dos veces en la máquina. | Establecer acuerdos estrictos de control de calidad con el convertidor de cajas plegables. |
Un paquete de adquisiciones bien preparado acelera drásticamente el cronograma de ingeniería. Elimina las conjeturas y permite a los proveedores proporcionar cotizaciones vinculantes y muy precisas. Al evaluar las máquinas estuchadoras , debe tratar sus muestras físicas como base de su contrato.
Recopile los siguientes materiales antes de contratar a los fabricantes de equipos. Tratar esta lista de verificación como obligatoria evita retrasos interminables en las comunicaciones.
Dielines vectoriales finalizados: envíe archivos DXF o PDF limpios. Asegúrese de que especifiquen claramente los tipos de pliegue exactos, ya sea que utilice pliegues rectos, pliegues inversos o fondos complejos con cierre de seguridad.
Especificaciones del material: Proporcione documentación que detalla el espesor de la placa (grosor), el tipo de material de la placa (p. ej., SBS, CCNB), la dirección inherente de la fibra y todos los revestimientos de superficie aplicados.
Espacios en blanco planos de grado de producción: Suministre espacios en blanco desplegados y sin pegar directamente desde la prensa troqueladora comercial. Proporcione las cantidades exactas solicitadas tanto para la cotización inicial como para las etapas finales de FAT.
Muestras de productos primarios completamente completadas: entregue los artículos reales que se incluyen en el interior. Asegúrese de que estén pesados con precisión y reflejen las tolerancias dimensionales del mundo real. Incluya todos los componentes secundarios como folletos o inserciones de plástico.
Debe responsabilizar a los proveedores por su desempeño. Pídales que proporcionen una prueba de concepto en video durante las primeras fases de ingeniería. Este video debe mostrar claramente sus muestras físicas específicas pasando por el cargador y el mecanismo de montaje propuestos.
Además, exigir una garantía mecánica basada estrictamente en las muestras físicas ensayadas. El contrato debe indicar que la máquina alcanzará una tasa de rendimiento específica utilizando los materiales exactos proporcionados. Establecer esta responsabilidad básica garantiza la confianza antes de emitir una orden de compra final.
Lograr una automatización de embalaje confiable requiere mucho más que intercambiar archivos digitales. Aunque los equipos modernos se basan en marcos estandarizados, la interfaz de las herramientas con su producto sigue siendo un activo altamente personalizado. La precisión funcional y la confiabilidad a largo plazo de la máquina son directamente proporcionales a la precisión de las muestras físicas que usted proporciona durante la etapa de evaluación.
Al comprender el comportamiento de los materiales, como la resistencia de las líneas marcadas y la fricción de la superficie, permite a los ingenieros diseñar sistemas robustos y sin atascos. Dar prioridad a las muestras de calidad comercial sobre los prototipos cortados con plotter protege su inversión de capital y asegura las velocidades de rendimiento proyectadas. Su siguiente paso inmediato está claro. Consulte directamente con sus ingenieros de embalaje y convertidores de materiales. Finalice todos los grados de tableros, recubrimientos y tolerancias dimensionales antes de iniciar el proceso de solicitud de cotizaciones con los proveedores de equipos. Esto garantiza una transferencia de ingeniería sin problemas y una instalación muy exitosa.
R: El volumen exacto varía según la velocidad de la máquina, pero los proveedores normalmente requieren suficientes muestras para un análisis continuo de 15 a 30 minutos. Para el equipo estándar, esto a menudo significa proporcionar entre 2000 y 5000 piezas para exponer con precisión las tasas de atascos y verificar la confiabilidad sostenida.
R: Sí, pueden manejar múltiples líneas de troquelado a través de herramientas ajustables y software de gestión de recetas. Sin embargo, debe enviar todas las líneas de troquel y muestras físicas únicas durante la fase de ingeniería inicial para calcular correctamente el rango mecánico mínimo y máximo.
R: La dirección de la veta afecta en gran medida la rigidez estructural de la caja y la forma en que se arquea mientras se apila dentro del cargador de la máquina. Esta curvatura afecta directamente la confiabilidad y precisión del mecanismo de recogida y colocación giratorio o alternativo que intenta extraer la pieza en bruto.
R: Las variaciones en la presión de rayado, la aplicación de pegamento o el calibre de la tabla de un nuevo proveedor pueden causar atascos instantáneamente. Se recomienda encarecidamente volver a calificar las muestras del nuevo proveedor en la máquina existente para ajustar los rieles guía y la configuración de vacío.
